MASPRA M140-R AirCombi Pistole richtig einstellen und einsetzen
Die MASPRA M140-R kombiniert ein WAGNER-Düsensystem mit luftunterstützter Hochdruckzerstäubung. In diesem Praxis-Guide zeigen wir, worauf es bei Auswahl, Grundeinstellung, Spritzbild, Anwendung und Wartung ankommt – und wie Sie typische Fehler systematisch eingrenzen.

Was ist die MASPRA M140-R?
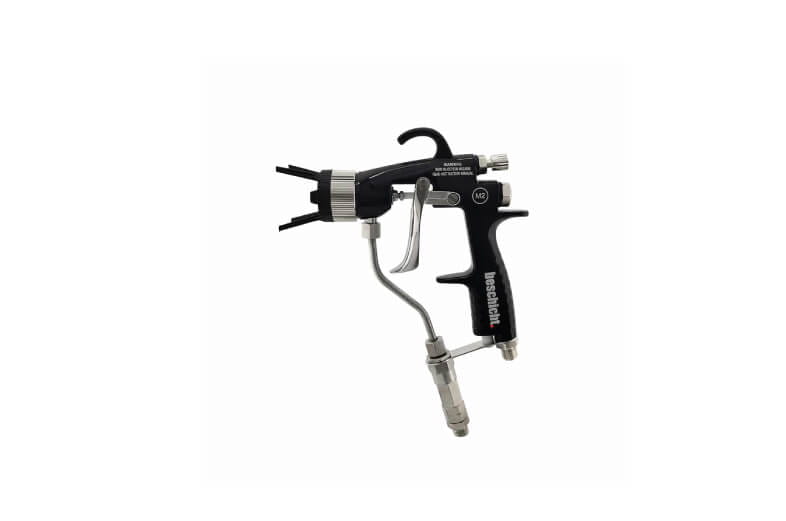
Die MASPRA M140-R ist eine AirCombi-Spritzpistole für professionelle Beschichtungsarbeiten. Bei diesem Verfahren wird das Beschichtungsmaterial bereits unter Druck durch die Düse vorzerstäubt und anschließend durch zusätzliche Luft an der Luftkappe unterstützt.
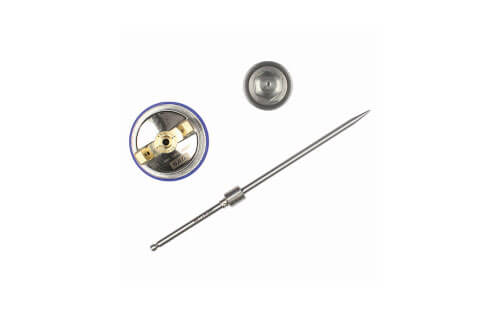
Die M140-R wird in der WAGNER-Ausführung mit Dreh- beziehungsweise Schwenkanschluss und langem Filtergehäuse angeboten. Zur Ausstattung gehören die rote Luftkappe und die Düse 411. Der maximal zulässige Materialdruck beträgt 250 bar.
| Merkmal | MASPRA M140-R | Praxisnutzen |
|---|---|---|
| System | AirCombi | Hochdruckzerstäubung mit zusätzlicher Luftunterstützung |
| Düsensystem | WAGNER | Einbindung in entsprechende WAGNER-kompatible Anwendungen |
| Seriendüse | 411 | Ausgangskonfiguration für die weitere Abstimmung auf Material und Werkstück |
| Luftkappe | Rot | Komponente zur Luftunterstützung und Formung des Spritzbildes |
| Max. Druck | 250 bar | Auslegung für professionelle Hochdruck-Beschichtungsanlagen |
| Anschluss | 1/4" | Gängiger Anschluss innerhalb entsprechender AirCombi-Systeme |
| Ausführung | Dreh-/Schwenkanschluss, langes Filtergehäuse | Flexiblere Schlauchführung und Filtration vor der Düse |
Warum AirCombi?
AirCombi – häufig auch als luftunterstütztes Airless-Verfahren bezeichnet – verbindet zwei Wirkprinzipien. Der Materialdruck übernimmt einen großen Teil der Zerstäubung, während zusätzliche Luft an der Pistole zur Feinabstimmung des Spritzbildes eingesetzt wird.
In der Praxis ermöglicht diese Kombination eine kontrollierte Applikation, insbesondere wenn eine reine Hochdruckzerstäubung nicht die gewünschte Oberflächenqualität liefert. Entscheidend ist dabei die Abstimmung von Material, Düse, Materialdruck, Luftmenge, Abstand und Arbeitsgeschwindigkeit.
Empfohlene Grundeinstellung – als Richtwert
Für die M140-R gibt es keine universelle Druckeinstellung, die für jedes Beschichtungsmaterial funktioniert. Viskosität, Festkörperanteil, Düsengröße, Schlauchlänge, Fördergerät und gewünschtes Finish beeinflussen das Ergebnis erheblich.
| Parameter | Empfohlener Start | Optimierung |
|---|---|---|
| Materialdruck | So niedrig wie für stabile Zerstäubung praktikabel | Schrittweise erhöhen, bis das Spritzbild geschlossen und gleichmäßig ist |
| Zerstäuberluft | Zunächst niedrig einstellen | Nur so weit erhöhen, wie für gewünschte Feinzerstäubung nötig |
| Düse | Serienmäßig Düse 411 | Bei abweichender Materialmenge oder Fächerbreite passende Düse auswählen |
| Maximaldruck | Nicht als Arbeitseinstellung verstehen | 250 bar niemals überschreiten |
Hinweis: Die Werte und Vorgehensweisen in diesem Abschnitt sind praxisorientierte Richtwerte. Maßgeblich bleiben die technischen Angaben des eingesetzten Beschichtungsmaterials, der Förderanlage und der jeweiligen Systemkomponenten.
Profi-Workflow: M140-R in 7 Schritten einstellen
- System prüfen: Pistole, Schlauch, Filter, Düse und Luftkappe auf korrekten Sitz und sichtbare Beschädigungen kontrollieren.
- Material vorbereiten: Beschichtungsmaterial entsprechend dem technischen Datenblatt aufbereiten und gegebenenfalls filtern.
- Materialversorgung aufbauen: Anlage mit niedriger Ausgangseinstellung starten und Material gleichmäßig bis zur Pistole fördern.
- Erstes Spritzbild testen: Auf Testkarton oder einer geeigneten Probefläche spritzen und Verteilung, Randzonen und Zerstäubung beurteilen.
- Materialdruck optimieren: Druck nur so weit erhöhen, bis die Materialzerstäubung stabil ist. Der Maximalwert von 250 bar ist eine technische Grenze und kein Sollwert.
- Luft fein einstellen: Zerstäuberluft schrittweise anpassen, um Randbereiche und Tröpfchengröße zu verbessern, ohne unnötig viel Luft einzusetzen.
- Arbeitsweise konstant halten: Pistole möglichst rechtwinklig zur Oberfläche führen sowie Abstand und Bewegungsgeschwindigkeit gleichmäßig halten.
Typische Fehler beim AirCombi-Spritzen
1. Ungleichmäßiges oder streifiges Spritzbild
- Düse und Luftkappe auf Ablagerungen prüfen und fachgerecht reinigen.
- Materialdruck schrittweise anpassen.
- Düse auf Verschleiß oder Beschädigung kontrollieren.
2. Zu grobe Zerstäubung
- Prüfen, ob der Materialdruck für Material und Düse ausreichend ist.
- Zerstäuberluft vorsichtig erhöhen.
- Viskosität und Materialtemperatur gemäß Materialdatenblatt prüfen.
3. Zu viel Overspray
- Luftdruck beziehungsweise Luftmenge reduzieren.
- Prüfen, ob unnötig hoher Materialdruck verwendet wird.
- Spritzabstand und Pistolenführung optimieren.
4. Materialfluss schwankt oder bricht ab
- Langes Filtergehäuse und weitere Filter auf Verschmutzung kontrollieren.
- Düse auf Teilverstopfung prüfen.
- Materialversorgung, Ansaugung und Fördergerät kontrollieren.
Wartung: 5 Punkte für eine zuverlässige Pistole
- Druck vollständig entlasten, bevor Düse, Filter oder andere druckführende Komponenten demontiert werden.
- Düse und Luftkappe regelmäßig reinigen und dabei keine ungeeigneten harten Werkzeuge verwenden, die Präzisionsöffnungen beschädigen können.
- Filter kontrollieren, insbesondere bei Materialien mit höherem Festkörperanteil oder häufigem Farbwechsel.
- Dichtungen und Anschlüsse prüfen, sobald Material- oder Luftaustritt festgestellt wird.
- Verschleißteile rechtzeitig ersetzen, statt ein schlechtes Spritzbild dauerhaft durch höheren Druck auszugleichen.
Häufige Fragen zur MASPRA M140-R
Welchen maximalen Druck verträgt die MASPRA M140-R?
Der angegebene maximale Materialdruck beträgt 250 bar. Dieser Wert stellt die technische Obergrenze dar und sollte nicht als empfohlene Standard-Arbeitseinstellung verstanden werden.
Welche Düse wird mit der M140-R geliefert?
Die WAGNER-Ausführung M140-R wird mit der Düse 411 und einer roten Luftkappe geliefert.
Ist die Düse 411 für jedes Material geeignet?
Nein. Die optimale Düsenwahl hängt unter anderem von Materialviskosität, gewünschter Fördermenge, Werkstückgröße und benötigter Fächerbreite ab. Bei abweichenden Anwendungen kann eine andere Düse sinnvoll sein.
Warum besitzt die Pistole ein langes Filtergehäuse?
Die Filterung vor der Düse unterstützt einen zuverlässigen Materialfluss und reduziert das Risiko, dass Partikel oder Verunreinigungen unmittelbar bis zur Düsenöffnung gelangen. Der Filter muss dafür regelmäßig kontrolliert werden.
Wann sollte ich Materialdruck und wann Luft verändern?
Zunächst sollte die Materialzerstäubung über einen möglichst niedrigen, aber stabilen Materialdruck erreicht werden. Anschließend wird die zusätzliche Luft für die gewünschte Feinheit und Form des Spritzbildes angepasst.
MASPRA M140-R für Ihr AirCombi-System
Sie benötigen die MASPRA M140-R mit WAGNER-Düsensystem oder möchten prüfen, welche Düse und Systemkonfiguration zu Ihrer Beschichtungsanwendung passt? Alle Produktdetails finden Sie direkt bei Beschicht.com.
MASPRA M140-R ansehenFazit
Die MASPRA M140-R ist eine professionelle AirCombi-Spritzpistole mit WAGNER-Düsensystem, roter Luftkappe, Düse 411, Dreh-/Schwenkanschluss und langem Filtergehäuse. Für ein reproduzierbares Beschichtungsergebnis ist jedoch nicht der höchstmögliche Druck entscheidend, sondern das abgestimmte Zusammenspiel aus Düse, Materialdruck, Luftunterstützung, Materialeigenschaften und sauberer Pistolenführung. Wer von einer niedrigen Grundeinstellung ausgeht und das Spritzbild Schritt für Schritt optimiert, kann das System zielgerichtet auf die jeweilige Anwendung einstellen.