Schichtdicke auf verzinktem Stahl messen
Verzinkter Stahl wird häufig zusätzlich lackiert oder pulverbeschichtet. Dann stellt sich die Frage, was genau gemessen werden soll: die Zinkschicht, die Deckbeschichtung oder beides zusammen. Dieser Ratgeber richtet sich an Beschichter, Qualitätsprüfer und Instandhalter. Er erklärt, welches Messprinzip passt, wie Sie die Sonde auswählen und worauf bei Kalibrierung und Messung zu achten ist.
Warum der Grundwerkstoff das Messprinzip bestimmt
Bei verzinktem Stahl liegt eine nichtmagnetische Schicht auf einem Eisenwerkstoff. Maßgeblich ist deshalb der Stahl unter der Zinkschicht und nicht das Zink selbst. Für diese Konstellation ist die magnetische bzw. magnetisch-induktive Messung die übliche zerstörungsfreie Methode. Sie wird für nichtmagnetische Schichten auf Eisenmetallen eingesetzt.
Das Wirbelstromverfahren ist für nichtleitende Schichten auf Nichteisenmetallen vorgesehen. Es kommt bei verzinktem Stahl als Grundwerkstoff daher nicht in Frage. Die zerstörende Messung mit einem Schichtdickenschneidgerät (Paint Inspection Gauge) ist in erster Linie für nichtmetallische Untergründe gedacht.
| Verfahren | Geeignet für | Zerstörungsfrei | Einsatz bei verzinktem Stahl |
|---|---|---|---|
| Magnetisch / magnetisch-induktiv (F) | Nichtmagnetische Schichten auf Eisenmetall | Ja | Standardverfahren |
| Wirbelstrom (N) | Nichtleitende Schichten auf Nichteisenmetall | Ja | Nur bei Nichteisen-Grundwerkstoffen |
| Schneidverfahren (PIG) | Vor allem nichtmetallische Untergründe | Nein | In der Regel nicht vorgesehen |
Was Sie messen: Zinkschicht oder Gesamtaufbau
In der Praxis kommen zwei Aufgaben vor:
- Zinkschicht allein: Sie messen auf dem feuer- oder galvanisch verzinkten Bauteil vor dem Beschichten. Die Ergebnisse dokumentieren, ob die geforderte Zinkdicke erreicht ist.
- Duplex-System (Zink plus Lack oder Pulver): Die Sonde erfasst die gesamte Schichtdicke über dem Stahl. Die Dicke der Deckbeschichtung ergibt sich aus der Differenz zur zuvor ermittelten Zinkdicke.
Für die Differenzmethode sollten Sie die Messstellen vor dem Beschichten markieren oder im Messprotokoll eindeutig festhalten. Die Zinkdicke schwankt über das Bauteil. Ein Vergleich an unterschiedlichen Punkten liefert deshalb unbrauchbare Differenzen.
Sonde und Messbereich auswählen
Die Wahl der Sonde richtet sich nach der erwarteten Gesamtdicke und nach der Bauteilgeometrie. Beim Elcometer 456 mit separaten Sonden können Sie das Grundgerät mit unterschiedlichen Sonden kombinieren. Die folgenden Sonden stehen zur Verfügung:
| Sonde | Messbereich | Hinweis |
|---|---|---|
| Skala 0,5 | 0–500 µm | Dünne Schichten |
| Skala 1 | 0–1.500 µm | Entspricht dem Bereich der Standard-FNF-1-Sonde |
| Skala 2 | 0–5 mm | Dicke Beschichtungen |
| Skala 3 | 0–13 mm | Sehr dicke Aufbauten |
| Skala 6 | F: 0–25 mm, N: 0–30 mm | Für Eisen- und Nichteisenmetall |
| Skala 7 | 0–31 mm | Gerade, gepanzertes Kabel |
Die Sonde sollte Ihren erwarteten Messwert nicht am Rand des Bereichs erfassen. Für Zink- und Duplex-Systeme im Mikrometerbereich sind die Skalen 0,5 und 1 die naheliegenden Kandidaten. Die großen Bereiche bis 13 mm und mehr sind eher für Schwerbeschichtungen gedacht.
Das passende Messgerät
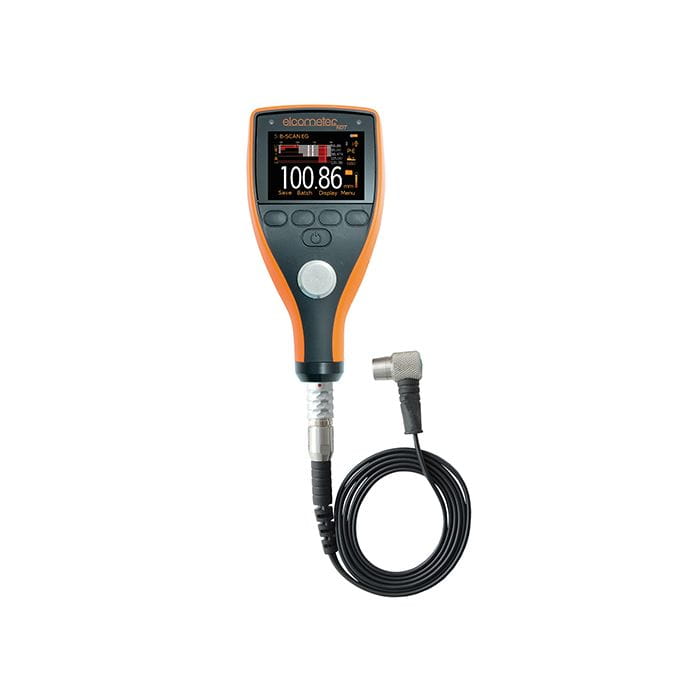
Der Elcometer 456 misst Trockenschichtdicken auf Eisen- und Nichteisenmetallen bis 31 mm. Laut Datenblatt liegt die Genauigkeit bei ±3 % bzw. 2,5 µm. Er arbeitet auf glatten, rauen, dünnen und gekrümmten Flächen und ist staub- und wassergeschützt nach IP64. Das ist für Baustelle, Verzinkerei und Werkstatt relevant.
Zwei Bauformen stehen zur Auswahl:
- Separate Sonde: flexibel, weil Sie die Sonde an die Aufgabe anpassen können. Mit Modell T und Scan-Sonde sind Scan- und Wiederholautomatikmodus möglich, mit über 140 Messwerten pro Minute. Ohne Scan-Sonde nennt das Datenblatt über 70 Messwerte pro Minute.
- Gerät mit integrierter Sonde: kompakt, wenn Ihre Aufgabe immer im selben Messbereich liegt.
Für die Dokumentation speichert das Gerät bis zu 150.000 Messwerte in 2.500 Losen. Die Daten lassen sich per USB oder Bluetooth an die Software ElcoMaster übertragen. Bis zu acht Statistikwerte können Sie im Display anzeigen lassen. Als Alternative nennt die Produktübersicht den Elcometer 415, der im Basic-Kit statt des 456 im Top-Kit enthalten ist.
Kalibrieren und messen: Vorgehen in der Praxis
- Gerät vorbereiten: Sonde und Messfläche reinigen. Anhaftender Staub, Zinkabrieb oder Schmutz verfälschen den Messwert.
- Nullpunkt und Kalibrierung: Kalibrieren Sie auf einem Stahlteil, das dem Prüfling in Werkstoff und Oberflächenbeschaffenheit entspricht. Für das Messsystem für Schachtablagerungen listet Elcometer als Zubehör eine Eisenmetall-Nullplatte und Präzisionsfolien. Entsprechendes Zubehör gibt es auch für andere Kombinationen.
- Messen: Setzen Sie die Sonde senkrecht und ruhig auf. Erfassen Sie pro Messfläche mehrere Werte und werten Sie sie statistisch aus. Der 456 zeigt dazu Statistikwerte direkt an.
- Grenzwerte nutzen: Das Display kann Ober- und Untergrenzen anzeigen, sodass Sie Abweichungen sofort erkennen.
- Dokumentieren: Speichern Sie die Werte in Losen und ordnen Sie jedem Los Bauteil und Messstelle zu. So bleibt die Messung später nachvollziehbar.
Wenn Ihre Vorschrift eine bestimmte Prüfnorm verlangt, sollten Sie vorab prüfen, ob die Gerätekonfiguration dazu passt. Das Datenblatt eines 456-Kits führt eine ganze Reihe von Normen auf, darunter ISO 2808, ISO 19840, ASTM D7091 und ISO 1461.
Typische Fehlerquellen bei verzinkten Oberflächen
- Raue Zinkoberfläche: Die Rauheit streut die Messwerte. Mehr Einzelmessungen und eine Kalibrierung auf vergleichbarer Oberfläche verbessern die Aussagekraft.
- Kanten, Ecken und enge Radien: In diesen Bereichen werden Messwerte unzuverlässig. Wählen Sie die Messstellen mit Abstand dazu.
- Gekrümmte Teile: Die Sonde muss exakt aufliegen. Prüfen Sie die Kalibrierung auch auf gekrümmten Flächen.
- Falscher Sondenbereich: Liegt der Messwert am oberen Ende des Messbereichs, ist eine Sonde mit größerem Bereich sinnvoller.
- Fehlende Rückführbarkeit: Ohne regelmäßige Kalibrierung lassen sich Messwerte nicht belegen. Wir kalibrieren Elcometer-Geräte in unserem Kalibrierservice. Neue Geräte werden laut Datenblatt mit rückverfolgbaren Prüfzertifikaten geliefert.
Ressourcenschonend messen
Eine zerstörungsfreie Messung vor dem Beschichten verhindert Überschichtung und Nacharbeit. Das spart Material und Energie für Trocknung bzw. Einbrennen. Ausbesserungen an Messstellen entfallen, weil die Beschichtung nicht beschädigt wird.
Auswahl und Beratung
Welche Kombination aus Grundgerät und Sonde zu Ihrem Bauteil und zu Ihrer Prüfvorschrift passt, klären Sie am besten mit unserer Anwendungstechnik oder über unseren digitalen Berater. Nennen Sie uns dazu Grundwerkstoff, erwartete Schichtdicken und Bauteilgeometrie.
Häufige Fragen
Kann ich die Zinkdicke unter einer Lackierung getrennt messen? Mit einem magnetischen Messgerät erhalten Sie die Gesamtdicke über dem Stahl. Die Zinkdicke müssen Sie vor dem Lackieren messen und dann subtrahieren.
Brauche ich eine F- oder eine N-Sonde? Bei Stahl als Grundwerkstoff ist es eine F-Sonde, also das magnetisch-induktive Verfahren. N-Sonden gehören zu Nichteisenmetallen als Untergrund.
Welche Sonde passt für Schichten bis etwa 1 mm? Die Sonde Skala 1 deckt 0–1.500 µm ab. Für dünne Schichten bis 500 µm ist die Skala 0,5 eine Option.
Wie schnell kann ich messen? Laut Datenblatt erreicht der Elcometer 456 über 70 Messwerte pro Minute. Mit Modell T und Scan-Sonde sind es über 140.
Fazit
Bei verzinktem Stahl messen Sie magnetisch-induktiv mit einer F-Sonde. Entscheidend sind die richtige Kalibrierung, die passende Sondenskala und eine saubere Dokumentation der Messstellen, besonders bei Duplex-Systemen. Der Elcometer 456 bietet dafür austauschbare Sonden, Statistikfunktionen und Datenausgabe. Das senkt das Risiko für Nacharbeit.