MASPRA M110 OPTIMA 2100 richtig einstellen: Praxis-Guide für ein sauberes AirCombi-Spritzbild
Eine AirCombi-Pistole liefert ihre beste Oberfläche nicht allein durch hohen Druck. Entscheidend ist das Zusammenspiel aus Düse, Materialdruck, Zerstäubungsluft, Abstand und gleichmäßiger Pistolenführung. Dieser Guide zeigt, wie Sie die MASPRA AirCombi Pistole M110 in der Version OPTIMA 2100 systematisch einrichten, typische Spritzbildfehler eingrenzen und die Pistole im Arbeitsalltag pflegen.
MASPRA M110 OPTIMA 2100 im Überblick
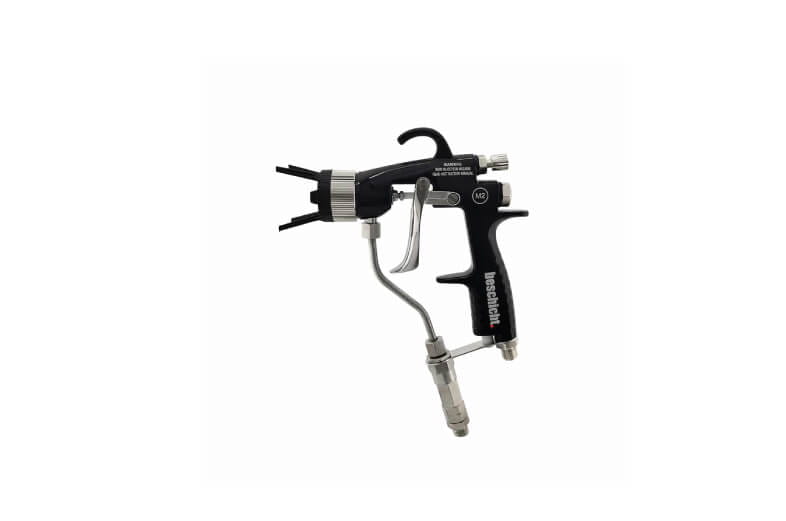
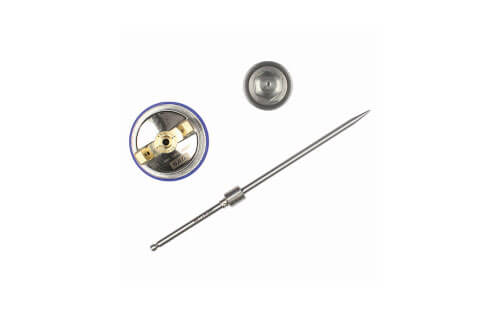
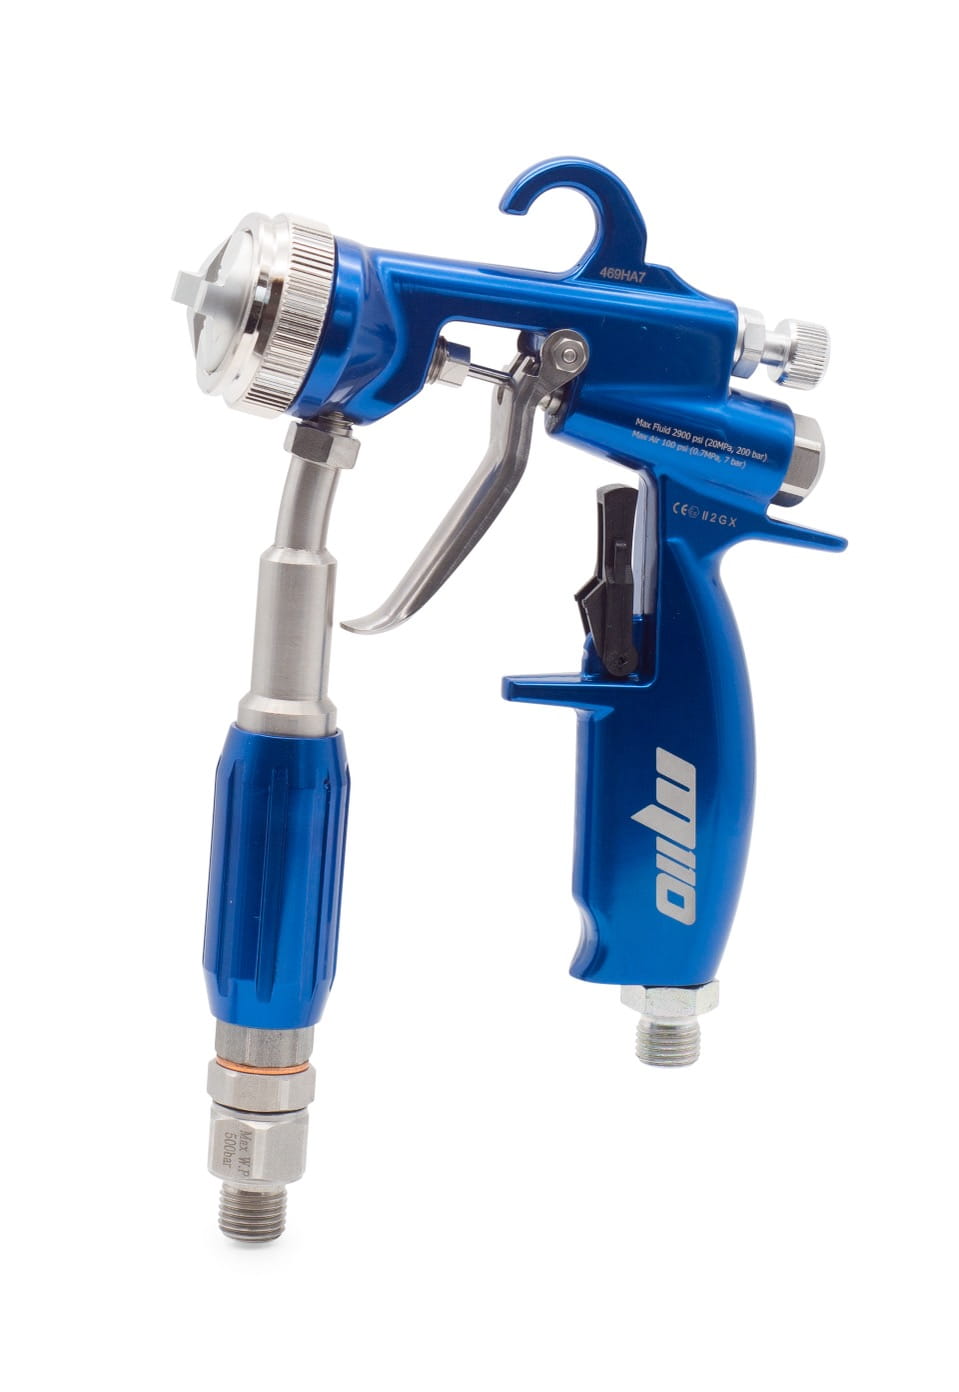
Die M110 ist als AirCombi-Spritzpistole mit Drehgelenk beziehungsweise Schwenkanschluss und langem Filtergehäuse ausgeführt. Zur beschriebenen OPTIMA-2100-Version gehören eine AirCap und die Düse 428. Das System arbeitet mit einem Sechskant-Düsensystem und ist für einen maximalen Betriebsdruck von 250 bar ausgelegt.

| Merkmal | Ausführung | Praxisnutzen |
|---|---|---|
| Modell | M110 · OPTIMA 2100 | AirCombi-Anwendung für kontrollierte Beschichtungsarbeiten |
| Düsensystem | Sechskant / OPTIMA 2100 | Passende Düsen können entsprechend Material und gewünschter Strahlbreite ausgewählt werden |
| Lieferumfang | AirCap + Düse 428 | Direkter Ausgangspunkt für die erste Musterbeschichtung |
| Max. Betriebsdruck | 250 bar | Großer Arbeitsbereich – 250 bar sind jedoch ein Grenzwert, keine empfohlene Grundeinstellung |
| Anschluss | 1/4" | Integration in geeignete AirCombi-Systeme und Schlauchkonfigurationen |
| Handhabung | Drehgelenk + langes Filtergehäuse | Mehr Bewegungsfreiheit und zusätzliche Filterstrecke direkt an der Pistole |
M110 OPTIMA 2100 ansehen
Technische Produktdaten prüfen oder die passende AirCombi-Konfiguration für Ihre Anwendung auswählen.
MASPRA M110 OPTIMA 2100 entdeckenEmpfohlene Grundeinstellung: so beginnen Sie systematisch
Die optimale Einstellung hängt von Lacktyp, Viskosität, Festkörperanteil, gewünschter Schichtdicke, Düsengröße, Pumpensystem und Bauteilgeometrie ab. Deshalb sind die folgenden Punkte bewusst als Praxis-Richtwerte und Einstellstrategie formuliert und nicht als feste MASPRA-Druckvorgaben.
| Parameter | Startpunkt | Optimierung |
|---|---|---|
| Düse | Mit der mitgelieferten Düse 428 ein Muster erstellen | Bei Bedarf Düsengröße und Spritzwinkel an Materialmenge und Bauteilbreite anpassen |
| Materialdruck | So niedrig wie praktikabel beginnen | Schrittweise erhöhen, bis Materialversorgung und Spritzfächer stabil sind; maximal zulässigen Systemdruck beachten |
| Zerstäubungsluft | Niedrige Einstellung | Nur so weit erhöhen, bis grobe Randzonen und ungleichmäßige Zerstäubung verschwinden |
| Arbeitsabstand | ca. 150–200 mm als allgemeiner Praxiswert | Konstant halten und an Material sowie Werkstückgeometrie anpassen |
| Überdeckung | ca. 50 % als allgemeiner Praxiswert | Auf gleichmäßige Schichtbildung ohne sichtbare Bahnen achten |
| Pistolenführung | Möglichst senkrecht zur Oberfläche | Abstand und Geschwindigkeit über den gesamten Hub konstant halten |
Hinweis: Die Angaben zu Arbeitsabstand und Überdeckung sind allgemeine Air-Assisted-Praxiswerte aus einer ergänzenden technischen Quelle und keine modellspezifischen MASPRA-Freigabewerte. Materialdatenblatt, Anlagenhandbuch und gültige Sicherheitsvorgaben haben immer Vorrang.
Profi-Workflow in 7 Schritten
- Material vorbereiten: Beschichtungsstoff nach Herstellerangaben homogenisieren, gegebenenfalls filtern und die zulässige Verarbeitungsviskosität kontrollieren.
- Pistole und Düse prüfen: Düse, AirCap, Filtergehäuse und Anschlüsse auf Sauberkeit, korrekten Sitz und sichtbare Beschädigungen kontrollieren.
- Materialversorgung stabilisieren: Materialdruck zunächst niedrig einstellen und die Pistole vollständig betätigen. Den Druck nur erhöhen, bis der Materialstrom zuverlässig und gleichmäßig ist.
- Zerstäubungsluft fein einstellen: Mit niedriger Luftmenge beginnen und langsam erhöhen, bis sich ein gleichmäßiger Spritzfächer mit sauber aufgelösten Randzonen bildet.
- Spritzprobe durchführen: Auf einem geeigneten Teststück Fächerbreite, Materialverteilung und Tropfengröße beurteilen. Erst danach am Werkstück beginnen.
- Konstant applizieren: Pistole möglichst rechtwinklig führen, Abstand konstant halten und parallele Bahnen gleichmäßig überlappen.
- Ergebnis dokumentieren: Bei wiederkehrenden Aufträgen Material, Düse, Anlagenparameter und Ergebnis notieren. So lässt sich ein funktionierendes Setup schneller reproduzieren.
Fehlerbehebung: vier typische Spritzprobleme
1. Spritzbild ist einseitig oder ungleichmäßig
- AirCap und Düse auf angetrocknetes Material oder Verschmutzungen prüfen und schonend reinigen.
- AirCap kontrollieren; folgt die Störung nach einer Positionsänderung der Luftkappe, liegt die Ursache häufig im Luftkappenbereich.
- Bleibt das Muster unverändert, Düse auf Verschleiß oder Beschädigung prüfen.
2. Pistole spuckt oder der Materialstrom pulsiert
- Materialversorgung prüfen – ein leerer oder unterbrochener Materialstrom kann Luft in das System ziehen.
- Düse und Materialanschlüsse auf korrekten Sitz kontrollieren.
- Filter sowie Materialweg auf Verstopfungen, Undichtigkeiten oder Lufteintrag prüfen.
3. Pistole spritzt kein oder zu wenig Material
- Materialversorgung und Füllstand kontrollieren.
- Filtergehäuse und Düse auf Ablagerungen beziehungsweise Verstopfungen prüfen.
- Einstell- und Materialventile sowie die vorgeschaltete Pumpenversorgung kontrollieren.
4. Zu viel Overspray oder trockene Oberfläche
- Zerstäubungsluft reduzieren und erneut eine Spritzprobe durchführen.
- Arbeitsabstand prüfen: Eine zu große Entfernung kann Materialverlust und trockenen Spritznebel fördern.
- Düsengröße, Materialdruck und Materialviskosität gemeinsam beurteilen statt nur den Luftdruck weiter zu erhöhen.
Wartung: fünf Punkte für einen zuverlässigen Betrieb
- Vor Wartungsarbeiten druckentlasten: Luft- und Materialversorgung abschalten und den verbleibenden Systemdruck sicher abbauen.
- Filter regelmäßig reinigen: Material- und Luftfilter kontrollieren, damit Verstopfungen und ungleichmäßige Versorgung vermieden werden.
- Düse und AirCap sauber halten: Ablagerungen früh entfernen und empfindliche Düsen- beziehungsweise Luftöffnungen nicht mit ungeeigneten Metallwerkzeugen beschädigen.
- Nach Materialwechsel und Arbeitsende spülen: Ein mit dem Beschichtungsstoff und den benetzten Komponenten verträgliches Reinigungsmedium verwenden und mit möglichst niedrigem Spüldruck arbeiten.
- Verschleiß und Undichtigkeiten prüfen: Pistole, Materialschläuche, Anschlüsse und bewegliche Teile regelmäßig kontrollieren und geeignete bewegliche Stellen nur mit silikonfreiem Schmiermittel pflegen.
FAQ zur MASPRA M110 OPTIMA 2100
Welche Düse wird mit der MASPRA M110 OPTIMA 2100 geliefert?
Zur beschriebenen Version gehören eine AirCap und die Düse 428. Ob diese Düse für die konkrete Beschichtung optimal ist, hängt von Material, gewünschter Fördermenge, Spritzbreite und Oberflächenanforderung ab.
Wie hoch ist der maximale Druck der M110?
Der angegebene maximale Betriebsdruck beträgt 250 bar. Dieser Wert stellt die technische Obergrenze dar und sollte nicht als Standard-Arbeitsdruck interpretiert werden.
Welches Düsensystem verwendet die OPTIMA-2100-Version?
Die M110 OPTIMA 2100 verwendet ein Sechskant-Düsensystem. Im MASPRA-Programm sind dazu passende OPTIMA-2100-Komponenten wie Sechskant-Luftkappen und Dichtungen aufgeführt.
Wie stelle ich das Spritzbild am besten ein?
Zuerst Materialversorgung und Materialdruck stabilisieren. Danach die Zerstäubungsluft schrittweise erhöhen, bis ein gleichmäßiger Fächer entsteht. Jede Änderung sollte mit einer Spritzprobe kontrolliert werden.
Wann sollte die Pistole gereinigt oder gespült werden?
Spätestens vor dem Antrocknen des Materials, bei Material- beziehungsweise Farbwechsel, am Ende des Arbeitstags sowie vor längerer Lagerung oder Reparatur. AirCap, Düse und Filter sollten zusätzlich regelmäßig auf Ablagerungen geprüft werden.
Fazit
Die MASPRA M110 OPTIMA 2100 verbindet ein AirCombi-System mit Sechskant-Düsentechnik, Drehgelenk und langem Filtergehäuse. Für eine reproduzierbare Oberfläche ist jedoch nicht der höchstmögliche Druck entscheidend, sondern ein systematisches Zusammenspiel aus passender Düse, möglichst niedrigem funktionierendem Materialdruck, bedarfsgerechter Zerstäubungsluft und konstanter Pistolenführung. Wer mit Spritzproben arbeitet, einzelne Parameter gezielt verändert und Düse, AirCap sowie Filter konsequent sauber hält, schafft die beste Grundlage für stabile Beschichtungsergebnisse.
Passende AirCombi-Lösung für Ihre Anwendung?
Prüfen Sie die MASPRA M110 OPTIMA 2100 und lassen Sie sich bei der Auswahl von Pistole, Düse und Systemkomponenten unterstützen.
Zur MASPRA M110 OPTIMA 2100