Messplan nach ISO 19840: Wie viele Messungen pro Fläche?
Wer Trockenschichtdicken auf Stahl oder Nichteisenmetall prüft, muss vorab klären, wie viele Messungen pro Fläche nötig sind und wie sie verteilt werden. Dieser Ratgeber richtet sich an Beschichter, Prüfer und Instandhalter, die einen Messplan nach ISO 19840 aufstellen oder bestehende Pläne überprüfen wollen. Er zeigt, welche Festlegungen ein belastbarer Plan enthalten muss und wie Sie diese mit der Gerätetechnik umsetzen.
Was ISO 19840 regelt – und was dieser Ratgeber bewusst offenlässt
ISO 19840 beschreibt, wie die Trockenschichtdicke von Beschichtungen auf rauen, zum Beispiel gestrahlten Oberflächen gemessen und beurteilt wird. In den Herstellerunterlagen zu Elcometer ist die Norm beim Elcometer 456 IPC und beim Messsystem für Schachtablagerungen als Anwendungsnorm aufgeführt.
Die Zahlenwerte der Norm, also Mindestanzahl der Messungen je Bezugsfläche und Beurteilungskriterien, nennen wir hier nicht. Sie stehen in den uns vorliegenden Herstellerunterlagen nicht, und eine veraltete oder ungenaue Zahl in einem Prüfplan kann zu Streit bei der Abnahme führen. Entnehmen Sie diese Werte immer der aktuellen Normfassung und der Spezifikation Ihres Auftrags. Der Auftraggeber kann abweichende oder strengere Vorgaben machen.
Was wir Ihnen an die Hand geben können, ist der Rahmen: Welche Punkte der Messplan festlegen muss und welche Geräteeigenschaften die Umsetzung erleichtern.
Die Bausteine eines Messplans
Unabhängig von der konkreten Anzahl sollte ein Messplan folgende Punkte eindeutig regeln:
- Prüfgegenstand und Bezugsfläche: Was gilt als eine Prüfeinheit, etwa ein Bauteil, ein Bauabschnitt oder ein Los? Große Flächen werden in Teilbereiche gegliedert, die einzeln bewertet werden.
- Anzahl der Messstellen je Teilbereich: Der Wert kommt aus Norm oder Spezifikation und wird im Plan festgeschrieben.
- Einzelmesswerte je Messstelle: Ob eine Messstelle aus einem Wert oder aus mehreren Einzelwerten mit Mittelwertbildung besteht, muss ebenfalls feststehen.
- Verteilung der Messstellen: Kanten, Schweißnähte, Ecken und gekrümmte Bereiche sind kritisch. Legen Sie fest, ob und wie diese Bereiche zusätzlich erfasst werden.
- Untergrund und Kalibrierung: Auf rauen Oberflächen beeinflusst das Strahlprofil das Messergebnis. Der Plan sollte benennen, wie das Gerät auf den Untergrund abgestimmt wird.
- Auswertung: Welche Kennwerte (Mittelwert, Minimum, Maximum, Standardabweichung) werden bewertet, und welche Grenzwerte gelten?
- Dokumentation: Wer misst, mit welchem Gerät, wann, und wo werden die Daten abgelegt?
Wenn Sie diese sieben Punkte schriftlich fixiert haben, lässt sich jede Messung später nachvollziehen, auch wenn ein anderer Prüfer sie wiederholt.
Vom Plan zur Messung: Welche Gerätefunktionen helfen
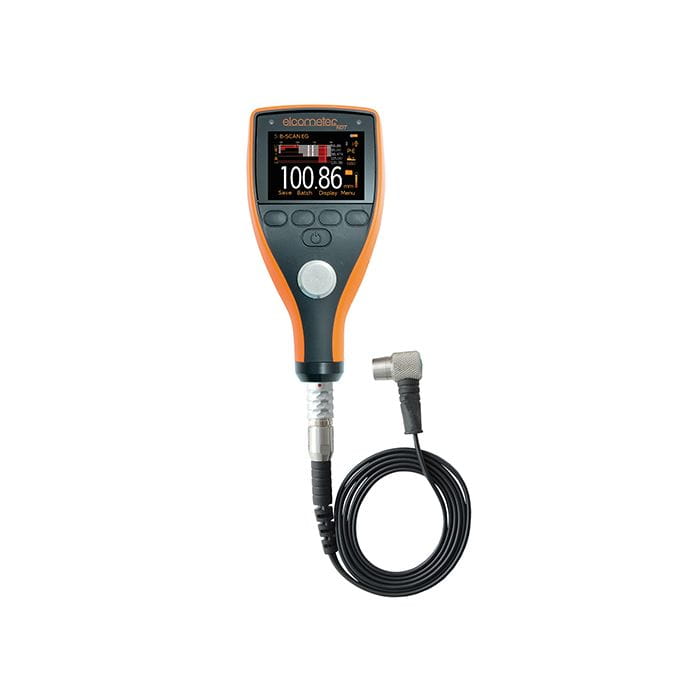
Ein Messplan ist nur so praktikabel wie das Gerät, mit dem er abgearbeitet wird. Die Datenblätter nennen für die Elcometer-456-Familie mehrere Funktionen, die bei der Umsetzung relevant sind:
- Speicher für bis zu 150.000 Messwerte in 2.500 Losen, mit alphanumerischer Loskennung
- mehrere Kalibrierspeicher
- bis zu 8 Statistikwerte, die im Display angezeigt werden können
- Datenausgabe per USB und Bluetooth an die Software ElcoMaster
- mehr als 70 Messwerte pro Minute, mit Scan-Sonde mehr als 140
- Schutz gegen Staub und Wasser nach IP64, geeignet für den Einsatz auf der Baustelle
Die Unterschiede zwischen den Varianten im Überblick:
| Variante | Besonderheit für den Messplan | Hinweis |
|---|---|---|
| Elcometer 456 mit separaten Sonden | Wechselbare Sonden für unterschiedliche Messbereiche, Eisen- und Nichteisenmetall | Scan- und Wiederholautomatikmodus nur mit Modell T und Scan-Sonde |
| Elcometer 456 mit integrierter Sonde | Kompakte Einheit, ein Gerät für den Standardfall | Messbereich ist durch die Sonde vorgegeben |
| Elcometer 456 IPC | Vorkalibriert auf vier Profilbereiche für gestrahlte Untergründe, zeigt drei Einzelwerte und deren Durchschnitt | In den Datenblättern mit ISO 19840 als Anwendungsnorm genannt |
Für den Messplan heißt das: Wenn Ihre Spezifikation viele Messstellen verlangt, wirken sich Messgeschwindigkeit und Losverwaltung direkt auf den Zeitaufwand aus. Bei Aufträgen mit raueren Untergründen lohnt der Blick auf die profilbezogene Kalibrierung.
Sonde passend zum erwarteten Schichtdickenbereich wählen
Die Sonde bestimmt, in welchem Bereich Sie messen können. Wählen Sie sie so, dass die Soll-Schichtdicke Ihres Systems sicher im Messbereich liegt. Für das Elcometer 456 Grundgerät für separate Sonden stehen unter anderem diese Sonden zur Verfügung:
- Skala 0,5: 0–500 µm, für dünne Lack- und Pulverschichten
- Skala 1: 0–1.500 µm, für übliche Mehrschichtaufbauten
- Skala 2: 0–5 mm, für dickere Beschichtungen
Wer keine Sondenwechsel benötigt, kann auch das Elcometer 456 mit integrierter Sonde einsetzen. Das Datenblatt gibt für das Gerät eine Genauigkeit von ±3 % bzw. 2,5 µm an, bezogen auf nationale und internationale Standards. Rechnen Sie diese Unsicherheit bei Werten nahe der Grenzwerte in Ihre Bewertung ein.
Welche Sonde und welche Gerätevariante zu Ihrem Beschichtungssystem und Ihrer Spezifikation passt, klärt unsere Anwendungstechnik oder der digitale Berater auf beschicht.com mit Ihnen.
Messung, Auswertung und Dokumentation
In der Praxis bewährt sich eine feste Reihenfolge:
- Messplan vor Beginn mit dem Auftraggeber abstimmen und als Dokument ablegen.
- Gerät auf dem Untergrund bzw. mit dem passenden Profil einstellen und die Einstellung vermerken.
- Pro Teilbereich ein eigenes Los anlegen und mit einer Kennung versehen, die Bauteil und Bereich eindeutig benennt.
- Messstellen gemäß Plan abarbeiten, Sonderstellen wie Kanten separat markieren.
- Statistik prüfen, Ausreißer bewerten, bei Bedarf nachmessen.
- Daten per USB oder Bluetooth in ElcoMaster übernehmen und den Bericht erzeugen.
Die Prüfmittel müssen rückführbar sein. Planen Sie Kalibrierintervalle ein; Elcometer-Geräte kalibrieren wir in unserem Kalibrierservice.
Ressourcen schonen durch einen sauberen Messplan
Wer die Schichtdicke systematisch und frühzeitig prüft, erkennt Abweichungen, bevor ein ganzes Bauteil fertig beschichtet ist. Das vermeidet Nacharbeit, Mehrverbrauch an Beschichtungsstoff und zusätzliche Trocknungs- oder Härtungsvorgänge. Auch der Zeitaufwand der Prüfung lässt sich senken: Laut Datenblatt halbiert sich die Inspektionszeit bei Einsatz der Scan-Sonde im Scanmodus.
Häufige Fragen
Die Antworten finden Sie im FAQ-Bereich unten.
Fazit
Die Zahl der Messungen pro Fläche legen ISO 19840 und Ihre Spezifikation fest. Prüfen Sie diese Werte in der gültigen Fassung. Ein guter Messplan hält zusätzlich Bezugsfläche, Messstellenverteilung, Kalibrierung, Auswertung und Dokumentation fest. Mit Losverwaltung, Statistik und Datenausgabe lässt sich das Gerät so einsetzen, dass der Plan im Alltag auch eingehalten wird.