ISO 2808 einfach erklärt: Verfahren zur Bestimmung der Schichtdicke
Wer Beschichtungen abnimmt, prüft oder instand hält, stößt früher oder später auf ISO 2808. Die Norm beschreibt, wie sich die Schichtdicke von Beschichtungen bestimmen lässt. Diese Seite ordnet die Verfahren ein, zeigt, welche Gerätetypen dahinterstehen, und hilft Ihnen bei der Entscheidung, welcher Weg zu Ihrem Untergrund und Ihrer Aufgabe passt. Sie richtet sich an Beschichter, Qualitätsprüfer und Instandhalter.
Was ISO 2808 regelt
ISO 2808 ist keine Gerätenorm, sondern eine Verfahrensnorm. Sie führt mehrere Methoden auf, mit denen sich die Dicke einer Beschichtung ermitteln lässt. Dazu zählt die Messung der Trockenschichtdicke, also der Dicke der ausgehärteten Beschichtung. Auch die zerstörende Schichtdickenmessung wird in der Norm beschrieben.
Jedes Verfahren hat eine eigene Kennung. In den Datenblättern der Elcometer-Geräte finden Sie diese Kennungen als Zusatz zur Normnummer, zum Beispiel „ISO 2808-6B“. Die Datenblätter nennen für diese Geräte folgende Verfahren:
- Elcometer 121/4 (Keilschnittgerät): Verfahren 5B und 6B
- Elcometer 415 (Sondenmessgerät für Farben und Pulver): Verfahren 6A, 6B, 7C, 7D und 12
- Elcometer 456 (Sondenmessgerät, hier nach den Angaben zu einem 456-Messsystem): ebenfalls 6A, 6B, 7C, 7D und 12
Welche Methode Ihr Prüfplan oder Ihre Spezifikation verlangt, entnehmen Sie dem Normtext und der Beschichtungsvorschrift. Das Gerät muss dazu das genannte Verfahren abdecken.
Warum die Schichtdicke so genau betrachtet wird
Die Trockenschichtdicke gilt in der Beschichtungsindustrie als eine der wichtigsten Messgrößen. Sie sagt etwas über die zu erwartende Lebensdauer und die Normkonformität aus. Beschichtungsnormen und Spezifikationen legen dabei meist nicht nur eine Solldicke fest, sondern auch eine minimale und eine maximale Dicke je Schicht.
Beide Abweichungen haben Folgen:
- Zu dick: Es wird mehr Material verbraucht. Zudem kann Farbe unter der Oberfläche nicht ausgehärtet sein, wodurch die Schicht brüchig wird und früher versagt.
- Zu dünn: Der Untergrund ist nicht ausreichend geschützt. Rostausblühungen oder Roststellen und ein vorzeitiges Versagen des Systems sind die Folge.
Wer die Dicke früh und reproduzierbar misst, spart Material und vermeidet Nacharbeit. Das ist auch die ressourcenschonendste Variante.
Zwei Wege: zerstörend und zerstörungsfrei
Die Verfahren lassen sich in zwei Gruppen teilen.
Zerstörende Verfahren beschädigen die Beschichtung oder das Substrat an der Messstelle. Am einfachsten ist die Messung mit einem Mikrometer an einer beschichteten Probe. In der Praxis verbreiteter ist das Lackprüfgerät (Paint Inspection Gauge, P.I.G.), das nach dem Keilschnittprinzip arbeitet. Es eignet sich besonders für nicht-metallische Untergründe.
Zerstörungsfreie Verfahren messen mit einer Sonde auf der intakten Oberfläche. Das ist der Standard in der laufenden Fertigung und bei der Abnahme von Metallbauteilen.
Das Keilschnittverfahren in der Praxis
Das Messprinzip beruht auf einfacher Geometrie und Trigonometrie. Eine Schneide legt in definiertem Winkel einen Schnitt durch die Beschichtung. Die Schnittflanke wird durch ein Mikroskop betrachtet und an einer Skala abgelesen. Das Elcometer 121/4 hat dafür ein integriertes, beleuchtetes und skaliertes 50-fach-Mikroskop. Einsetzbar ist es unter anderem auf Holz, Kunststoff, Metall, Beton und Putz.
Besonders wertvoll ist das Verfahren bei Mehrschichtsystemen. Hier lassen sich einzelne Lagen innerhalb des Aufbaus getrennt bewerten. Das gelingt mit einer Sonde auf der Oberfläche nicht.
Den passenden Messbereich bestimmt die Schneide:
| Schneide | Schnittwinkel | max. Schichtdicke* | Graduierung |
|---|---|---|---|
| Nr. 1 | 45° | 1.600 µm | 20 µm |
| Nr. 4 | 26,6° | 800 µm | 10 µm |
| Nr. 6 | 5,7° | 160 µm | 2 µm |
*bezogen auf 80 % der Schneidenbreite
Insgesamt deckt das Elcometer 121/4 Farbschichtprüfgerät 2 bis 2.000 µm ab, je nach Schneide. Die Genauigkeit hängt vom Schneidwinkel ab und liegt bei einem halben Teilstrich der Graduierung. Je flacher der Winkel, desto feiner die Ablesung, aber desto geringer die maximal messbare Dicke.
Die Standard-Ausführung ist reines Keilschnittgerät. Die Top-Ausführung hat zusätzlich eine drehbare Werkzeughalterung für drei Schneiden und eine Gitterschnittschneide. Damit lässt sich auch die Haftfestigkeit per Gitterschnitt prüfen (ISO 2409). Eine Alternative mit 50-fach-Mikroskop ist das Elcometer 141 Keilschnittgerät.
Die Messung mit Sonden
Auf Metallsubstraten ist die Sondenmessung der übliche Weg. Zwei Gerätefamilien aus dem Elcometer-Programm sind hier relevant.
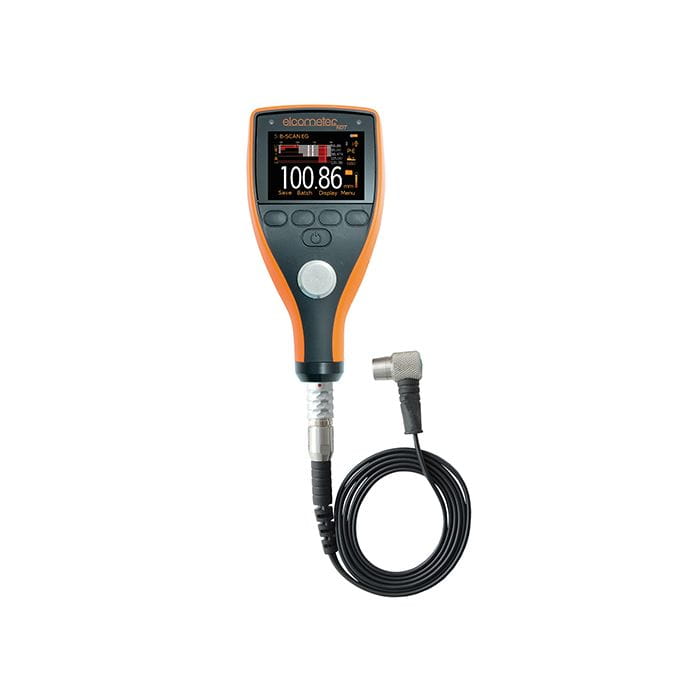
Das Elcometer 456 misst Trockenschichtdicken bis 31 mm auf Eisen- und Nichteisenmetall, mit einer Genauigkeit von ±3 % bzw. 2,5 µm. Es ist nach IP64 staub- und wassergeschützt und damit für raue Umgebungen ausgelegt. Das Grundgerät für separate Sonden wird mit austauschbaren Sonden kombiniert. Die Skalen reichen von 0–500 µm bis 0–31 mm. Eine typische Wahl für Lack und Pulver ist die Sonde Skala 1 (0–1.500 µm). Für dicke Beschichtungen eignet sich zum Beispiel die Sonde Skala 3 (0–13 mm). Die Messwerte lassen sich über USB oder Bluetooth an die Software ElcoMaster übertragen. Das Gerät speichert bis zu 150.000 Messwerte in 2.500 Losen. Mit der Scan-Sonde sind über 140 Messwerte pro Minute möglich. Der Scan- und Wiederholautomatikmodus setzt allerdings das Modell T voraus.
Das Elcometer 415 ist für glatte, dünne Industrie- und Pulverbeschichtungen gedacht. Es misst ausgehärtete Schichten bis 1.000 µm, schaltet automatisch zwischen Eisen- und Nichteisenmetall um und schafft über 60 Messungen pro Minute. Die Anzeige erfolgt in µm und mils.
Die Verfahren im Vergleich
| Kriterium | Keilschnitt (Elcometer 121/4) | Sondenmessung (Elcometer 456) | Sondenmessung (Elcometer 415) |
|---|---|---|---|
| Art | zerstörend | Messung mit Sonde auf der Oberfläche | Messung mit Sonde auf der Oberfläche |
| Untergrund | u. a. Holz, Kunststoff, Metall, Beton, Putz | Eisen- und Nichteisenmetall | Eisen- und Nichteisenmetall, glatte und dünne Substrate |
| Messbereich | 2–2.000 µm, je nach Schneide | bis 31 mm, je nach Sonde | bis 1.000 µm |
| Mehrschichtsysteme | einzelne Lagen messbar | nach Datenblatt nicht vorgesehen | nach Datenblatt nicht vorgesehen |
| Genauigkeit | halber Teilstrich der Graduierung | ±3 % / 2,5 µm | siehe Datenblatt |
| Messgeschwindigkeit | Einzelmessung | 70+ pro Minute, 140+ mit Scan-Sonde | 60+ pro Minute |
| ISO 2808 (laut Datenblatt) | 5B, 6B | 6A, 6B, 7C, 7D, 12 | 6A, 6B, 7C, 7D, 12 |
Welches Verfahren passt zu Ihrer Aufgabe?
- Beton, Putz, Holz oder Kunststoff: Hier kommt der Keilschnitt in Frage, weil eine Sondenmessung auf Metallsubstrate ausgelegt ist.
- Einzelne Lagen in einem Mehrschichtaufbau prüfen: Der Keilschnitt zeigt die Lagen im Schnitt.
- Serienprüfung an Metallteilen: Sondenmessgeräte liefern viele Werte in kurzer Zeit, ohne das Bauteil zu beschädigen. Das spart Reparaturaufwand an der Messstelle.
- Dünne, glatte Pulver- oder Lackschichten an der Linie: Das 415 ist darauf zugeschnitten.
- Dicke Schutzbeschichtungen: Hier führt der Weg über das 456 mit einer Sonde passenden Messbereichs.
Welche Kombination aus Gerät, Sonde und Zubehör zu Ihrer Spezifikation passt, klären unsere Anwendungstechnik und der digitale Berater gemeinsam mit Ihnen. Angaben zu Untergrund, Schichtaufbau und geforderter Norm reichen dafür aus.
Tipps für belastbare Messwerte
- Legen Sie vor der Messung fest, welche Soll-, Mindest- und Höchstdicke gilt.
- Prüfen Sie die Geräte regelmäßig an Referenzen. Ein Kalibrierservice sorgt für nachvollziehbare Ergebnisse. Das 456 wird dazu mit rückverfolgbaren Prüfzertifikaten ausgeliefert.
- Dokumentieren Sie Chargen und Messorte. Statistikfunktionen und die Datenübertragung an ElcoMaster erleichtern Berichte.
- Wählen Sie bei Sondengeräten die Skala so, dass Ihre Solldicke im unteren oder mittleren Bereich liegt.
Häufige Fragen
Was ist der Unterschied zwischen Trockenschichtdicke und Nassschichtdicke? Die Trockenschichtdicke ist die Dicke der ausgehärteten Beschichtung. Auf sie bezieht sich ISO 2808 in den hier genannten Quellen. Nassschichtdickenverfahren sind in den vorliegenden Datenblättern nicht behandelt.
Zerstört der Keilschnitt das Bauteil? Der Schnitt beschädigt die Beschichtung oder das Substrat an der Messstelle. Deshalb setzen Sie ihn an unkritischen Stellen oder an Probekörpern an und bessern die Stelle anschließend aus.
Welche Messgeräte erfüllen ISO 2808? Die Datenblätter nennen für das Elcometer 121/4 die Verfahren 5B und 6B, für 415 und 456 die Verfahren 6A, 6B, 7C, 7D und 12. Prüfen Sie, ob das in Ihrer Spezifikation geforderte Verfahren dabei ist.
Kann ich mit einem Gerät auch die Haftung prüfen? Ja, mit dem Elcometer 121/4 Top. Die Gitterschnittschneide dient der Haftfestigkeitsprüfung nach ISO 2409. Die Standard-Ausführung hat diese Funktion nicht.
Fazit
ISO 2808 bietet mehrere Wege zur Schichtdicke. Der Keilschnitt eignet sich für nicht-metallische Untergründe und für die Bewertung einzelner Lagen. Sondengeräte wie das 456 und das 415 decken die schnelle Serienprüfung auf Metall ab. Entscheidend sind Untergrund, Schichtaufbau und das in Ihrer Spezifikation geforderte Verfahren. Wer die Dicke passend misst, setzt nur so viel Material ein wie nötig und vermeidet Nacharbeit.