Bien régler la MASPRA M110 OPTIMA 2100 : guide pratique pour un jet AirCombi régulier
Un pistolet AirCombi n'obtient pas sa meilleure qualité de finition grâce à une pression élevée uniquement. Le résultat dépend surtout de l'interaction entre la buse, la pression produit, l'air d'atomisation, la distance de travail et le déplacement régulier du pistolet. Ce guide explique comment régler méthodiquement le pistolet AirCombi MASPRA M110 en version OPTIMA 2100, identifier les défauts courants du jet et entretenir le pistolet au quotidien.
La MASPRA M110 OPTIMA 2100 en un coup d'œil
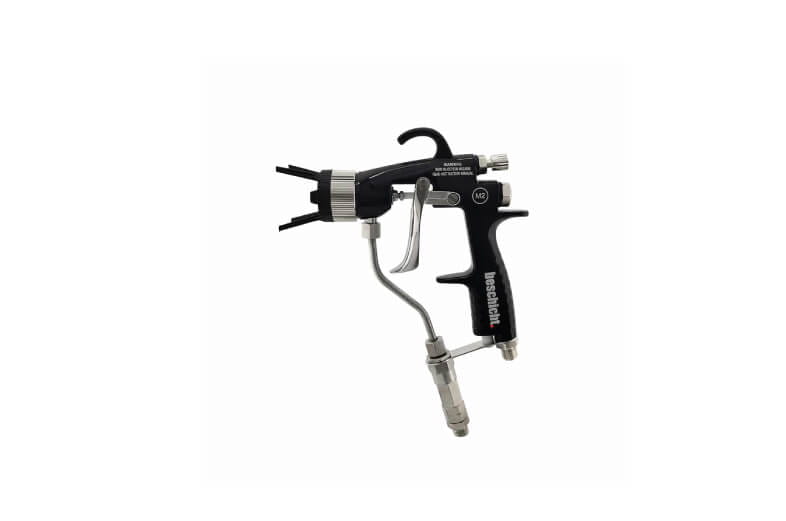
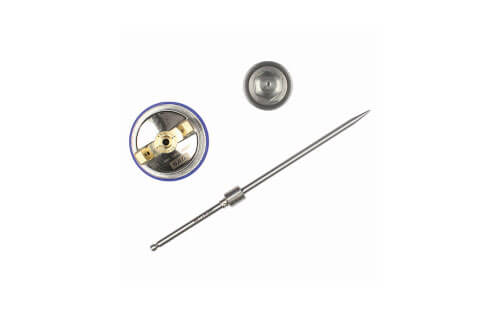
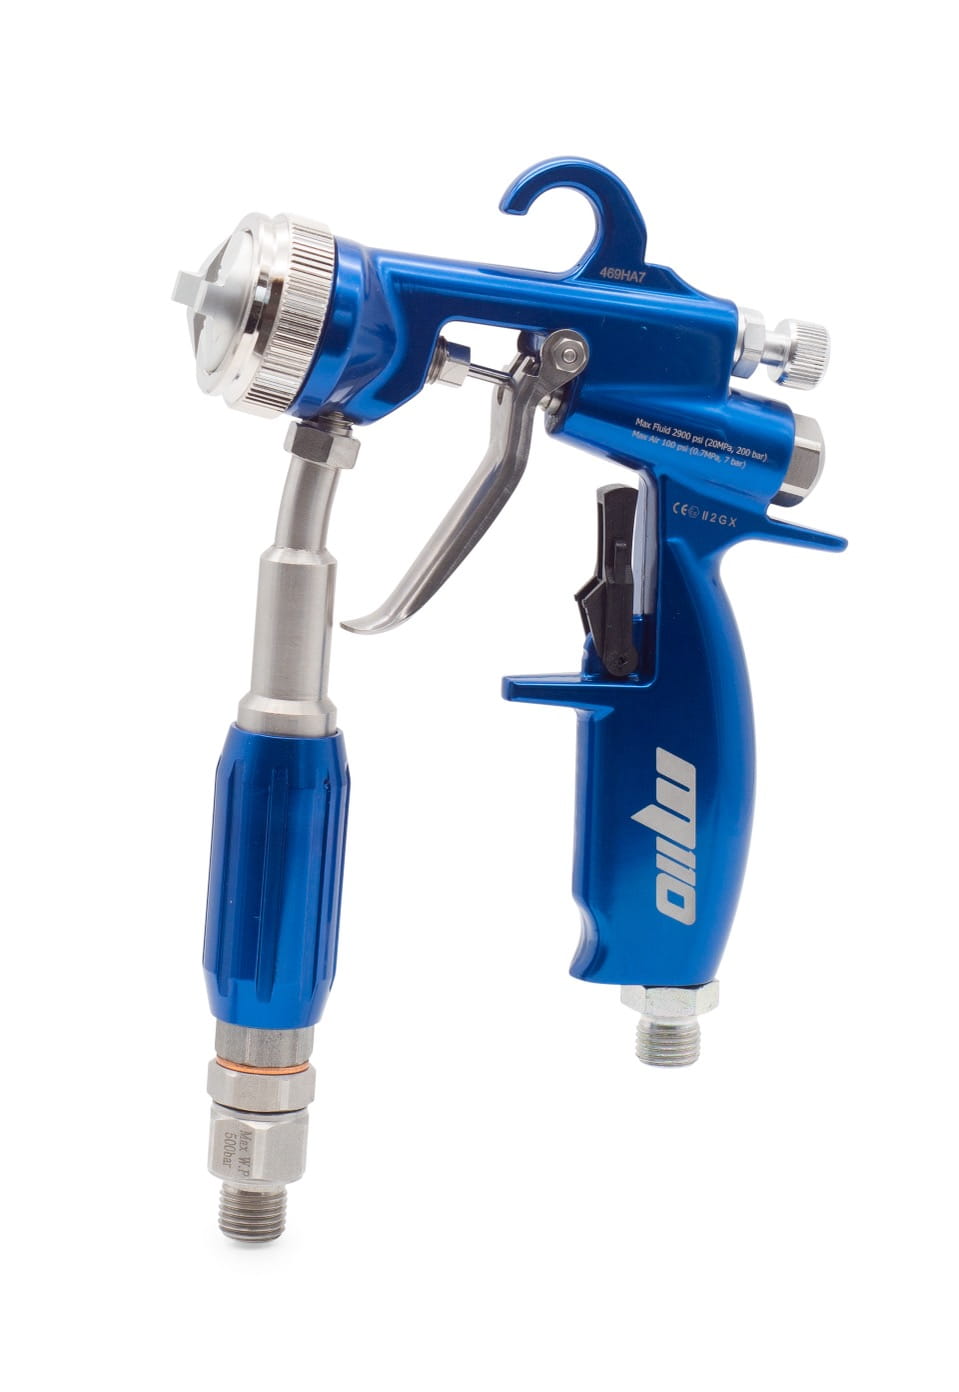
La M110 est un pistolet AirCombi équipé d'un raccord pivotant et d'un long corps de filtre. La version OPTIMA 2100 décrite ici comprend un AirCap et la buse 428. Le système utilise un système de buses hexagonal et est conçu pour une pression de service maximale de 250 bar.

| Caractéristique | Configuration | Avantage pratique |
|---|---|---|
| Modèle | M110 · OPTIMA 2100 | Application AirCombi pour des travaux de revêtement maîtrisés |
| Système de buses | Hexagonal / OPTIMA 2100 | Sélection de buses adaptées en fonction du produit et de la largeur de jet souhaitée |
| Équipement inclus | AirCap + buse 428 | Point de départ direct pour réaliser le premier essai de pulvérisation |
| Pression de service max. | 250 bar | Large plage de travail – 250 bar est une limite, et non un réglage de base recommandé |
| Raccord | 1/4" | Intégration dans des systèmes AirCombi et configurations de flexibles adaptés |
| Maniabilité | Raccord pivotant + long corps de filtre | Plus grande liberté de mouvement et filtration supplémentaire directement au niveau du pistolet |
Découvrir la M110 OPTIMA 2100
Consultez les caractéristiques techniques ou sélectionnez la configuration AirCombi adaptée à votre application.
Découvrir la MASPRA M110 OPTIMA 2100Réglage de base recommandé : une méthode systématique
Le réglage optimal dépend du type de revêtement, de sa viscosité, de sa teneur en matières solides, de l'épaisseur de couche souhaitée, de la taille de buse, du système de pompe et de la géométrie de la pièce. Les points suivants sont donc volontairement présentés comme des valeurs indicatives pratiques et une stratégie de réglage, et non comme des pressions fixes prescrites par MASPRA.
| Paramètre | Point de départ | Optimisation |
|---|---|---|
| Buse | Effectuer un essai avec la buse 428 fournie | Adapter si nécessaire la taille de buse et l'angle de pulvérisation au débit produit et à la largeur de la pièce |
| Pression produit | Commencer aussi bas que possible en pratique | Augmenter progressivement jusqu'à obtenir une alimentation et un jet stables, tout en respectant la pression maximale autorisée du système |
| Air d'atomisation | Réglage faible | Augmenter uniquement jusqu'à disparition des bords grossiers et de l'atomisation irrégulière |
| Distance de travail | Env. 150–200 mm comme valeur pratique générale | La maintenir constante et l'adapter au produit et à la géométrie de la pièce |
| Recouvrement | Env. 50 % comme valeur pratique générale | Rechercher une épaisseur régulière sans traces visibles de passes |
| Mouvement du pistolet | Maintenir le pistolet aussi perpendiculaire que possible à la surface | Maintenir une distance et une vitesse constantes pendant toute la passe |
Remarque : Les indications concernant la distance de travail et le recouvrement sont des valeurs générales issues d'une source technique complémentaire pour les applications air-assisted. Il ne s'agit pas de valeurs spécifiques homologuées par MASPRA pour ce modèle. La fiche technique du produit, le manuel de l'installation et les consignes de sécurité en vigueur restent prioritaires.
Workflow professionnel en 7 étapes
- Préparer le produit : Homogénéiser le revêtement conformément aux indications du fabricant, le filtrer si nécessaire et vérifier la viscosité d'application autorisée.
- Contrôler le pistolet et la buse : Vérifier la propreté, le bon positionnement et l'absence de dommages visibles au niveau de la buse, de l'AirCap, du corps de filtre et des raccords.
- Stabiliser l'alimentation produit : Commencer avec une pression produit faible et actionner complètement le pistolet. Augmenter la pression uniquement jusqu'à obtenir un débit fiable et régulier.
- Ajuster précisément l'air d'atomisation : Commencer avec peu d'air et augmenter progressivement jusqu'à obtenir un jet uniforme avec des bords correctement atomisés.
- Effectuer un essai de pulvérisation : Contrôler la largeur du jet, la répartition du produit et la taille des gouttelettes sur une éprouvette adaptée avant de commencer sur la pièce.
- Appliquer de manière régulière : Maintenir le pistolet aussi perpendiculaire que possible, conserver une distance constante et faire se chevaucher régulièrement les passes parallèles.
- Documenter le résultat : Pour les travaux récurrents, noter le produit, la buse, les paramètres du système et le résultat afin de pouvoir reproduire rapidement un réglage efficace.
Dépannage : quatre problèmes de pulvérisation fréquents
1. Le jet est irrégulier ou plus chargé d'un côté
- Contrôler l'AirCap et la buse afin de détecter des dépôts de produit séché ou des salissures, puis les nettoyer avec précaution.
- Contrôler l'AirCap ; si le défaut suit la position du chapeau d'air après rotation, la cause se situe souvent au niveau de l'AirCap.
- Si le défaut ne change pas, contrôler la buse pour détecter une usure ou une détérioration.
2. Le pistolet crache ou le débit produit pulse
- Contrôler l'alimentation produit : une réserve vide ou une alimentation interrompue peut faire entrer de l'air dans le système.
- Contrôler le bon positionnement de la buse et des raccords produit.
- Vérifier le filtre et le circuit produit afin de détecter des obstructions, des fuites ou une prise d'air.
3. Le pistolet pulvérise peu ou pas de produit
- Contrôler l'alimentation produit et le niveau de remplissage.
- Vérifier le corps de filtre et la buse afin de détecter des dépôts ou des obstructions.
- Contrôler les vannes de réglage et d'alimentation produit ainsi que l'alimentation de la pompe en amont.
4. Trop de brouillard ou finition trop sèche
- Réduire l'air d'atomisation et effectuer un nouvel essai de pulvérisation.
- Vérifier la distance de travail : une distance trop importante peut favoriser les pertes de produit et la pulvérisation sèche.
- Évaluer ensemble la taille de buse, la pression produit et la viscosité au lieu d'augmenter simplement la pression d'air.
Entretien : cinq points pour un fonctionnement fiable
- Dépressuriser avant toute maintenance : Couper l'alimentation en air et en produit et éliminer en toute sécurité la pression résiduelle du système.
- Nettoyer régulièrement les filtres : Contrôler les filtres produit et air afin d'éviter les obstructions et une alimentation irrégulière.
- Maintenir la buse et l'AirCap propres : Éliminer rapidement les dépôts et ne pas endommager les ouvertures sensibles de la buse ou de l'air avec des outils métalliques inadaptés.
- Rincer après un changement de produit et en fin de travail : Utiliser un produit de nettoyage compatible avec le revêtement et les pièces en contact avec le fluide, et rincer avec la pression la plus faible possible.
- Contrôler l'usure et les fuites : Vérifier régulièrement le pistolet, les flexibles produit, les raccords et les pièces mobiles, et lubrifier uniquement les composants adaptés avec un lubrifiant sans silicone.
FAQ sur la MASPRA M110 OPTIMA 2100
Quelle buse est fournie avec la MASPRA M110 OPTIMA 2100 ?
La version décrite comprend un AirCap et la buse 428. Le caractère optimal de cette buse dépend du produit utilisé, du débit souhaité, de la largeur de jet et des exigences de qualité de surface.
Quelle est la pression maximale de la M110 ?
La pression de service maximale indiquée est de 250 bar. Cette valeur représente une limite technique supérieure et ne doit pas être considérée comme une pression de travail standard.
Quel système de buses utilise la version OPTIMA 2100 ?
La M110 OPTIMA 2100 utilise un système de buses hexagonal. La gamme MASPRA comprend également des composants OPTIMA 2100 compatibles, tels que des AirCaps hexagonaux et des joints.
Comment régler au mieux le jet de pulvérisation ?
Stabilisez d'abord l'alimentation et la pression produit. Augmentez ensuite progressivement l'air d'atomisation jusqu'à obtenir un jet uniforme. Chaque modification doit être contrôlée au moyen d'un essai de pulvérisation.
Quand faut-il nettoyer ou rincer le pistolet ?
Au plus tard avant que le produit ne sèche, lors d'un changement de produit ou de couleur, en fin de journée de travail ainsi qu'avant un stockage prolongé ou une réparation. L'AirCap, la buse et le filtre doivent également être contrôlés régulièrement afin de détecter les dépôts.
Conclusion
La MASPRA M110 OPTIMA 2100 associe un système AirCombi, une technologie de buses hexagonales, un raccord pivotant et un long corps de filtre. Pour obtenir une finition reproductible, la pression maximale n'est toutefois pas le facteur déterminant. Le résultat dépend surtout de l'interaction méthodique entre une buse adaptée, la pression produit fonctionnelle la plus faible possible, l'air d'atomisation nécessaire et un déplacement constant du pistolet. Des essais de pulvérisation, l'ajustement contrôlé de chaque paramètre ainsi qu'un nettoyage régulier de la buse, de l'AirCap et du filtre constituent la meilleure base pour obtenir des résultats de revêtement stables.
Vous recherchez la solution AirCombi adaptée à votre application ?
Découvrez la MASPRA M110 OPTIMA 2100 et trouvez le pistolet, la buse et les composants système adaptés à votre application.
Voir la MASPRA M110 OPTIMA 2100