Schichtdicke messen: Verfahren, Geräte, Normen
Dieser Ratgeber richtet sich an Beschichter, Prüfer und Instandhalter, die die Trockenschichtdicke (DFT) zuverlässig bestimmen müssen. Sie erfahren, welche Messverfahren es gibt, welches Verfahren zu welchem Untergrund passt, worauf Sie bei Geräteauswahl und Kalibrierung achten und welche Normen eine Rolle spielen.
Warum die Trockenschichtdicke so wichtig ist
Die Schichtdicke beeinflusst Prozess, Qualität und Kosten einer Beschichtung. Sie wirkt sich auf die erwartete Lebensdauer, auf Optik und Funktion des Bauteils aus. Außerdem verlangen viele Spezifikationen und Normen einen Nachweis. Zu dünne Schichten gefährden den Schutz, zu dicke verbrauchen unnötig Material und führen häufig zu Nacharbeit. Wer die Dicke früh im Prozess kontrolliert, spart deshalb Beschichtungsstoff, Ausschuss und die Energie für erneutes Beschichten und Aushärten.
Zwei Wege: zerstörend und zerstörungsfrei
Die Trockenschichtdicke lässt sich auf zwei Arten bestimmen:
- Zerstörend: Die Beschichtung wird mit einem Schneidwerkzeug bis auf den Untergrund durchtrennt und die Dicke am Schnitt abgelesen.
- Zerstörungsfrei: Das Gerät misst über magnetische, magnetinduktive oder Wirbelstrom-Effekte, ohne Beschichtung oder Substrat zu beschädigen.
Bei Metallen ist die zerstörungsfreie Messung im Alltag meist die erste Wahl. Das zerstörende Verfahren kommt vor allem bei nichtmetallischen Untergründen in Frage.
Zerstörungsfreie Verfahren im Vergleich
Die Wahl des Verfahrens hängt vom Grundwerkstoff ab:
- Magnetinduktion eignet sich für nichtmagnetische Beschichtungen auf Eisenmetallen, zum Beispiel Lack auf Stahl.
- Wirbelstrom eignet sich für nichtleitende Beschichtungen auf Nichteisenmetallen, zum Beispiel Lack auf Aluminium oder Edelstahl.
| Verfahren | Untergrund | Beschichtung | Charakteristik |
|---|---|---|---|
| Magnetinduktion | Eisenmetalle (z. B. Stahl) | nichtmagnetisch | zerstörungsfrei, elektronische Messung |
| Wirbelstrom | Nichteisenmetalle (z. B. Aluminium) | nichtleitend | zerstörungsfrei, elektronische Messung |
| Zerstörend (Schnittverfahren) | auch nichtmetallische Untergründe | beliebig schneidbar | Beschichtung wird beschädigt, Messstelle muss ausgebessert werden |
| Mechanisch (z. B. Elcometer 101, 211) | Metall | je nach Gerät | ohne Elektronik, für Zonen mit Explosionsgefahr, hohen Temperaturen oder unter Wasser |
Viele moderne Handgeräte beherrschen beide elektronischen Verfahren. Beim Elcometer 415 schaltet das Gerät automatisch zwischen Eisen- und Nichteisenmetall um. Beim Elcometer 456 bestimmt die gewählte Sonde, nach welchem Prinzip gemessen wird.
Zerstörende Messung nach ISO 2808
Das zerstörende Verfahren wird in ISO 2808 beschrieben. Ein typisches Gerät ist das Elcometer 121/4, das je nach Schneide Schichtdicken von 2 bis 2.000 µm erfasst. Die Schneide wählen Sie nach der erwarteten Dicke:
| Messer | Schichtdickenbereich |
|---|---|
| 6 × 1 mm | 0–60 µm (ISO-Ausführung), 0–50 µm (ASTM-Band) |
| 11 × 1 mm | 0–50 µm |
| 11 × 1,5 mm | ca. 0–90 µm |
| 6 × 2 mm | 50–125 µm (ISO-Set: 61–120 µm) |
| 6 × 3 mm | 121–250 µm |
Wenn die Messstelle nicht beschädigt werden darf, ist dieses Verfahren ungeeignet. Auf Bauteilen im Einsatz bedeutet jeder Schnitt außerdem eine Ausbesserung.
Mechanische Messgeräte für besondere Umgebungen
Mechanische Geräte kommen ohne Elektronik aus. Das Elcometer 101 liefert schnelle Ergebnisse, das Elcometer 211 („Bananen-Messgerät“) arbeitet genauer und eignet sich für kalte und unter Wasser liegende Oberflächen. Sie bleiben dort einsetzbar, wo elektronische Geräte nicht erlaubt oder nicht praktikabel sind.
Elektronische Geräte: Elcometer 415 oder 456?
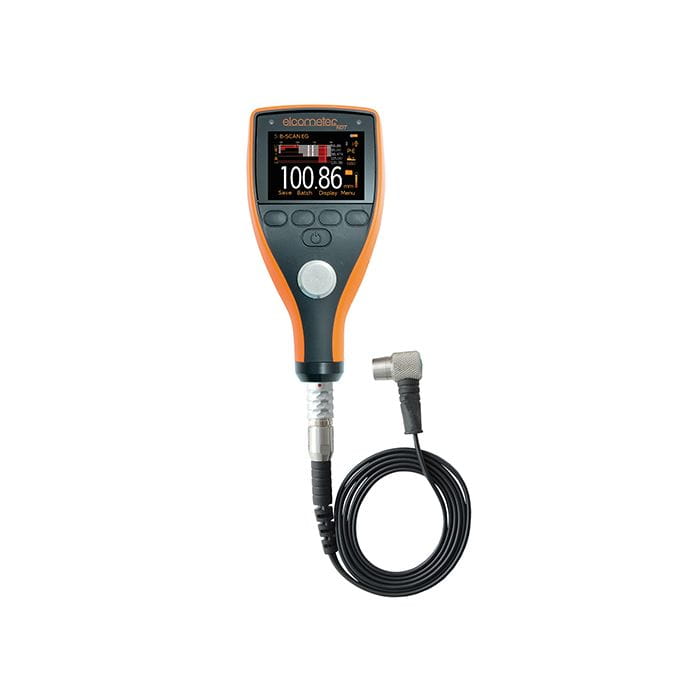
Elcometer 415 ist auf glatte und dünne Industrie- und Pulverbeschichtungen ausgelegt. Es misst ausgehärtete Schichten bis 1.000 µm, schafft über 60 Messungen pro Minute und ist nach IP64 gegen Pulverstaub geschützt. Das Display dreht sich automatisch, sodass Sie an der Fertigungslinie oder QS-Station jeden Messwinkel nutzen können. Die Kalibrierung erfolgt als 1-Punkt- oder 2-Punkt-Kalibrierung, damit auch auf glatten, dünnen Substraten genau gemessen wird. Neben der Dicke zeigt das Gerät statistische Werte wie Anzahl, Mittelwert und Minimum an, mit denen Sie Abweichungen früh erkennen. Die Daten gehen per USB oder Bluetooth an ElcoMaster, für die Berichterstellung.
Elcometer 456 ist modular aufgebaut und deckt einen deutlich größeren Dickenbereich ab: bis 31 mm bei einer Genauigkeit von ±3 % bzw. 2,5 µm. Es misst auf glatten, rauen, dünnen und gekrümmten Flächen, auf Eisen- und Nichteisenmetallen. Es speichert bis zu 150.000 Messwerte in 2.500 Losen, ist nach IP64 geschützt und für raue Umgebungen gedacht. Mit Scan-Sonde sind über 140 Messwerte pro Minute möglich. Dafür ist allerdings das Modell T nötig, ebenso für den Scan- und Wiederholautomatikmodus. Es gibt das Grundgerät für separate Sonden und eine Variante mit integrierter Sonde.
Für die Auswahl gilt als Faustregel: Dünne, glatte Lack- und Pulverschichten in der Serienkontrolle sprechen für das 415. Wechselnde Aufgaben, dicke Beschichtungen oder Bauteile mit Rauheit und Krümmung sprechen für das 456. Zudem lassen sich beide Geräte im Elcometer Qualicoat Prüfkoffer finden: Das Basic-Modell B enthält das 415, das Top-Modell T das 456.
Die passende Sonde für das Elcometer 456
Bei separaten Sonden bestimmt der Messbereich der Sonde, welche Dicken Sie erfassen. Wählen Sie die Sonde so, dass Ihre erwartete Schichtdicke im Bereich liegt:
| Sonde | Messbereich |
|---|---|
| Skala 0,5 | 0–500 µm |
| Skala 1 | 0–1.500 µm |
| Skala 2 | 0–5 mm |
| Skala 3 | 0–13 mm |
| Skala 6 | F: 0–25 mm, N: 0–30 mm |
| Skala 7, gerade, gepanzertes Kabel | 0–31 mm |
F steht für Eisensonden (magnetinduktiv), N für Nichteisensonden (Wirbelstrom). Welche Kombination aus Gerät und Sonden für Ihre Teile sinnvoll ist, klären wir gern mit Ihnen. Unsere Anwendungstechnik und der digitale Berater helfen bei der Auswahl.
Gestrahlte Untergründe
Auf kugel- oder schrotgestrahlten Stahloberflächen beeinflusst das Oberflächenprofil das Messergebnis. Das Elcometer 456 IPC ist dafür auf vier Profilbereiche vorkalibriert: glatt (0–25 µm), fein (25–60 µm), mittel (60–100 µm) und rau (über 100 µm). Sie wählen das Profil aus und messen ohne eigene Kalibrierung. Das Gerät ist verwendbar gemäß unter anderem ISO 19840, ASTM D7091 und SSPC PA-2.
Kalibrierung und Messpraxis
- Kalibrieren Sie vor der Messreihe. Beim 415 stehen 1-Punkt- und 2-Punkt-Kalibrierung zur Verfügung. Zum Zubehör gehören Kalibrierfolien.
- Messen Sie mehrfach. Einzelwerte sagen wenig. Nutzen Sie Mittelwert, Minimum und Anzahl der Messwerte, die die Geräte anzeigen. Das 456 blendet bis zu 8 Statistikwerte ein.
- Dokumentieren Sie lückenlos. Über ElcoMaster per USB oder Bluetooth lassen sich Messwerte direkt in Berichte übernehmen, ohne händisches Abschreiben.
- Lassen Sie Geräte regelmäßig prüfen. Wir bieten einen Kalibrierservice für Elcometer-Geräte an, damit Ihre Messwerte rückführbar bleiben.
Relevante Normen
Die zentrale Norm für Schichtdickenverfahren ist ISO 2808. Sie beschreibt die Messung der Trockenschichtdicke und das zerstörende Verfahren. Das Elcometer 415 ist verwendbar gemäß ISO 2808 (Teile 6A/6B, 7C/7D und 12), ISO 2360, ASTM D 7091, ASTM B 499, ASTM D 1186, DIN 50981, DIN 50984 und EN 13523-1. Für das Elcometer 456 sind darüber hinaus weitere Normen aufgeführt, etwa ISO 19840 und SSPC PA 2. Prüfen Sie vor dem Einsatz, welche Norm Ihre Spezifikation fordert, und wählen Sie das Gerät entsprechend.
Häufige Fragen
Welches Verfahren brauche ich für Lack auf Aluminium? Aluminium ist ein Nichteisenmetall. Hier kommt das Wirbelstromverfahren für nichtleitende Beschichtungen zum Einsatz. Das Elcometer 415 schaltet automatisch um, beim Elcometer 456 verwenden Sie eine Nichteisensonde (N).
Wann ist die zerstörende Messung sinnvoll? Vor allem bei nichtmetallischen Untergründen, auf denen elektronische Verfahren nicht funktionieren. Die Messung erfolgt nach ISO 2808, zum Beispiel mit dem Elcometer 121/4. Die Messstelle muss anschließend ausgebessert werden.
Wie genau misst das Elcometer 456? Die Genauigkeit beträgt ±3 % bzw. 2,5 µm. Das Gerät misst bis 31 mm Beschichtungsdicke und arbeitet auf glatten, rauen, dünnen und gekrümmten Flächen.
Brauche ich zwingend ein Modell T? Nur wenn Sie den Scan- oder Wiederholautomatikmodus mit der Scan-Sonde nutzen möchten. Für Standardmessungen genügt das Grundgerät mit passender Sonde.
Fazit
Das richtige Verfahren ergibt sich aus Untergrund und Beschichtung: Magnetinduktion für Eisenmetalle, Wirbelstrom für Nichteisenmetalle, Schnittverfahren, wenn andere Methoden ausscheiden. Für glatte, dünne Schichten in der Serie passt das Elcometer 415, für breite Dickenbereiche und wechselnde Oberflächen das Elcometer 456 mit der passenden Sonde. Wer sauber kalibriert, mehrfach misst und dokumentiert, vermeidet Überdosierung und Nacharbeit.