Schichtdicke auf Aluminium und NE-Metallen messen
Auf Stahl genügt ein Magnet, um die Schichtdicke zu bestimmen. Auf Aluminium, Edelstahl oder anderen Nichteisenmetallen (NE-Metallen) funktioniert das nicht. Wer dort Lack, Pulverbeschichtung oder andere Schichten prüft, braucht ein anderes Messprinzip und die passende Sonde. Dieser Ratgeber richtet sich an Beschichter, Qualitätsprüfer und Instandhalter. Er erklärt, wie die zerstörungsfreie Messung auf NE-Metallen funktioniert, worauf es bei Geräte- und Sondenwahl ankommt und welche Fehler im Alltag häufig auftreten.
Warum Aluminium eine andere Messmethode braucht
Für die zerstörungsfreie Messung der Trockenschichtdicke auf Metall gibt es zwei etablierte Verfahren. Die Wahl hängt vom Grundwerkstoff ab:
- Magnetische Induktion: für nichtmagnetische Schichten auf Eisenmetallen wie Stahl.
- Wirbelstromverfahren: für nichtleitende Schichten auf Nichteisenmetallen, etwa Aluminium oder Edelstahl.
Aluminium ist nicht magnetisch. Geräte, die auf Magnethaftung beruhen, wie das Elcometer 113, scheiden dort aus, weil es keine Haftkraft gibt, die sich auswerten ließe. Bei Aluminium muss die Sonde daher mit Wirbelströmen arbeiten.
| Merkmal | Magnetische Induktion | Wirbelstrom |
|---|---|---|
| Grundwerkstoff | Eisenmetalle (z. B. Stahl) | Nichteisenmetalle (z. B. Aluminium, Edelstahl) |
| Schicht | nichtmagnetisch | nichtleitend |
| Sondentyp bei Elcometer | F (Eisen) | N (Nichteisen) |
| Typischer Einsatz | Lack auf Stahlbauteilen | Lack oder Pulverschicht auf Alu-Profilen und -Blechen |
So funktioniert das Wirbelstromverfahren
Die Sonde erzeugt ein hochfrequentes Wechselfeld. Im leitfähigen Grundwerkstoff entstehen dadurch Wirbelströme. Je dicker die nichtleitende Beschichtung zwischen Sonde und Metall ist, desto schwächer wirken diese Ströme auf die Sonde zurück. Das Gerät rechnet das Signal in eine Schichtdicke um. Die Methode ist zerstörungsfrei: Weder Beschichtung noch Bauteil werden beschädigt, und die Messung lässt sich an derselben Stelle wiederholen.
Geräte für Aluminium und NE-Metalle
Für Eisen- und Nichteisenmetalle bietet Elcometer mehrere Geräte an:
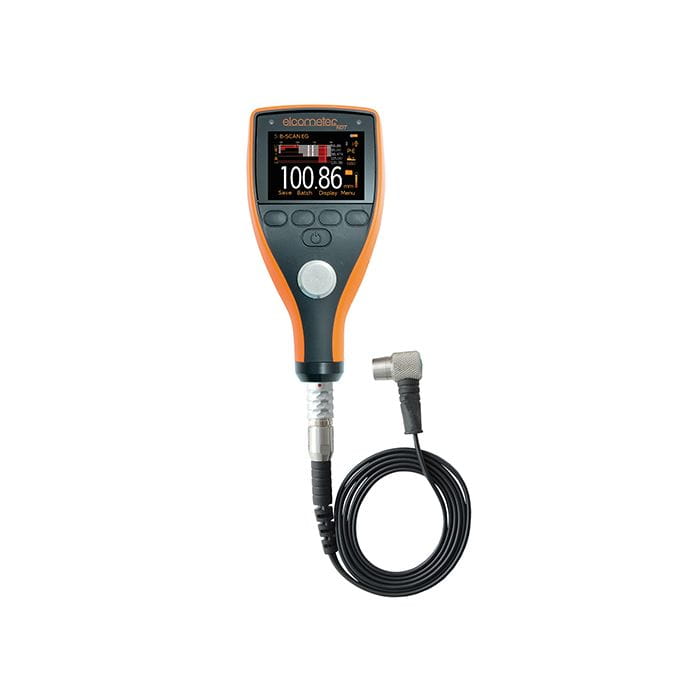
- Elcometer 456: Das Gerät misst auf Eisen- und Nichteisenmetallen. Je nach Sonde reicht der Bereich bis 31 mm. Die Genauigkeit beträgt ±3 % bzw. 2,5 µm. Als Zubehör gibt es eine FNF-Sonde (Standard FNF 1, 0–1.500 µm), die beide Substratarten abdeckt. Das Gerät ist nach IP64 staub- und wassergeschützt, speichert bis zu 150.000 Messwerte in 2.500 Losen und gibt Daten per USB und Bluetooth an ElcoMaster aus.
- Elcometer 415: Es arbeitet ebenfalls nach dem Wirbelstromverfahren und schaltet automatisch zwischen Eisen- und Nichteisenmetallen um. Es gilt als Alternative zum 456; im Basic-Kit ist das 415 enthalten, im Top-Kit das 456.
- Elcometer Qualicoat Prüfkoffer: Er ist für die Prüfung auf Aluminium vorgesehen. Im Top-Modell T enthält er ein Elcometer 456.
Beim 456 haben Sie die Wahl zwischen dem Grundgerät für separate Sonden und dem Gerät mit integrierter Sonde. Die integrierte Variante ist kompakt. Das Grundgerät mit separater Sonde ist flexibler, wenn Sie wechselnde Bauteile, Messbereiche oder schwer zugängliche Stellen prüfen.
Die passende Sonde wählen
Bei einem Gerät mit austauschbaren Sonden bestimmt die Sonde, ob und wie gut Sie auf Aluminium messen können. Die Nichteisensonde (N) arbeitet nach dem Wirbelstromprinzip. Für das Elcometer 456 gibt es unter anderem diese Skalen:
| Sonde | Messbereich | Hinweis |
|---|---|---|
| Skala 0,5 | 0–500 µm | für dünne Schichten |
| Skala 1 | 0–1.500 µm | gleicher Bereich wie die Standard-FNF-1-Sonde |
| Skala 2 | 0–5 mm | für dickere Beschichtungen |
| Skala 3 | 0–13 mm | für sehr dicke Schichten |
| Skala 6 | F: 0–25 mm, N: 0–30 mm | getrennte Bereiche für Eisen und Nichteisen |
Beachten Sie: Die Sonde Eisen Skala 7 (0–31 mm, gerade, gepanzertes Kabel) ist, wie der Name sagt, eine Eisensonde. Auf Aluminium können Sie damit nicht messen.
Welcher Typ (F, N oder FNF) zu einer Skala gehört, prüfen Sie am besten vor der Bestellung. Unsere Anwendungstechnik und der digitale Berater helfen Ihnen bei der Auswahl, wenn Sie Bauteilgeometrie, erwartete Schichtdicke und Einsatzort mitteilen.
Messen in der Praxis: Ablauf und Fehlerquellen
Eine zuverlässige Messung hängt weniger vom Gerät ab als von sauberem Vorgehen:
- Sonde und Messfläche reinigen. Staub, Öl oder Lackreste an der Sondenspitze verfälschen das Ergebnis.
- Auf dem Grundwerkstoff abgleichen. Das Wirbelstromsignal hängt vom Metall ab. Nehmen Sie den Abgleich deshalb an einem unbeschichteten Teil desselben Werkstoffs und möglichst derselben Geometrie vor, nicht an einer fremden Platte. Das Elcometer 456 bietet dafür mehrere Kalibrierspeicher, sodass Sie wechselnde Werkstoffe im Gerät hinterlegen können.
- Sonde senkrecht aufsetzen. Gekippte Sonden und unterschiedlicher Anpressdruck erzeugen Streuung.
- Mehrere Messwerte je Prüfstelle erfassen. Auf glatten, rauen, dünnen und gekrümmten Flächen können Sie mit dem 456 messen. Ein einzelner Wert sagt aber wenig über die Verteilung aus. Nutzen Sie die Statistikfunktion und die Losverwaltung.
- Ergebnisse dokumentieren. Per USB oder Bluetooth übertragen Sie die Daten an ElcoMaster. So haben Sie eine nachvollziehbare Prüfdokumentation, ohne Werte abzuschreiben.
Typische Fehlerquellen sind ein falscher Sondentyp, ein Abgleich auf dem falschen Werkstoff, kleine oder stark gekrümmte Messflächen und eine verschmutzte Sondenspitze. Hinzu kommt der Prüfmittelzustand: Bei regelmäßig genutzten Geräten sichern Kalibrierung und Prüfzertifikate die Rückführbarkeit. Wir bieten dafür einen Kalibrierservice für Elcometer-Geräte an.
Effizienter prüfen und Ressourcen schonen
Zerstörungsfreie Messung bedeutet: kein beschädigtes Bauteil, kein Ausschuss durch die Prüfung. Zudem sparen Sie Material und Nacharbeit, wenn die Schichtdicke schon während der Fertigung stimmt. Zu dicke Schichten verbrauchen unnötig Lack oder Pulver, zu dünne führen zu Nachbeschichtung und damit zu zusätzlichem Energie- und Materialeinsatz. Wer große Flächen prüft, kann beim Elcometer 456 Modell T die Scan-Sonde nutzen (140+ Messwerte pro Minute). Laut Hersteller halbiert sich damit die Inspektionszeit.
Ergänzend zur Schichtdicke prüfen manche Anwender die Haftung der Beschichtung. Dafür eignet sich das Elcometer 510 Haftfestigkeitsprüfgerät, das auf Metall, Holz, Beton und anderen Substraten verwendet werden kann.
Häufige Fragen
Die Antworten finden Sie im FAQ-Bereich unten.
Fazit
Auf Aluminium und anderen NE-Metallen messen Sie die Schichtdicke zerstörungsfrei mit dem Wirbelstromverfahren. Magnetische Verfahren und reine Eisensonden sind dort nicht einsetzbar. Entscheidend sind der passende Sondentyp, ein Abgleich auf dem tatsächlichen Grundwerkstoff und saubere Messroutine. Mit dem Elcometer 456 und seinen austauschbaren Sonden decken Sie Eisen- und Nichteisenmetalle mit einem Gerät ab. Wenn Sie unsicher sind, welche Kombination zu Ihrem Bauteil passt, klären wir das gemeinsam mit Ihnen.