Magnetinduktiv oder Wirbelstrom – welches Messverfahren wofür?
Bei der zerstörungsfreien Schichtdickenmessung auf Metall stehen zwei Verfahren zur Wahl: das magnetinduktive Verfahren und das Wirbelstromverfahren. Welches davon taugt, hängt in erster Linie vom Untergrund ab, nicht von der Beschichtung. Diese Seite richtet sich an Beschichter, Prüfer und Instandhalter. Sie zeigt, wo die Verfahren sich unterscheiden, wann welches eingesetzt wird und worauf Sie bei der Geräte- und Sondenwahl achten sollten.
Die Grundregel: Der Untergrund entscheidet
Magnetinduktiv wird gemessen, wenn eine nichtmagnetische Beschichtung auf einem Eisenmetall liegt, zum Beispiel Lack oder Pulver auf Stahl. Das Wirbelstromverfahren kommt zum Einsatz, wenn eine nichtleitende Beschichtung auf einem Nichteisenmetall aufgebracht ist, etwa auf Aluminium oder Edelstahl.
Beide Verfahren sind zerstörungsfrei. Sie müssen die Schicht nicht anschneiden und beschädigen weder Beschichtung noch Substrat. Das ist ein praktischer Vorteil gegenüber dem Schichtdickenmessen mit Schneidwerkzeug, das Nacharbeit an der Messstelle nach sich zieht. Wenn Sie Stichproben direkt am Bauteil nehmen, vermeiden Sie damit Ausbesserungen und den zusätzlichen Materialeinsatz dafür.
Bei nichtmetallischen Untergründen wie Holz oder Kunststoff greifen beide Verfahren nicht. Dort bleibt die zerstörende Messung, zum Beispiel mit einem Schichtdickenmesser mit Schneidkeil (Paint Inspection Gauge).
Die Verfahren im Vergleich
| Kriterium | Magnetinduktiv | Wirbelstrom |
|---|---|---|
| Untergrund | Eisenmetalle (z. B. Stahl) | Nichteisenmetalle (z. B. Aluminium, Edelstahl) |
| Beschichtung | nichtmagnetisch | nichtleitend |
| Typische Anwendung | Lack, Pulver, Korrosionsschutz auf Stahl | Lack, Pulver auf Aluminium oder Edelstahl |
| Sondenkennung bei Elcometer | F (Ferrous) | N (Non-ferrous) |
| Umsetzung im Gerät | Eisensonde oder automatische Umschaltung | Nichteisensonde oder automatische Umschaltung |
In der Praxis müssen Sie sich oft gar nicht für ein Verfahren entscheiden. Moderne Geräte beherrschen beide und erkennen den Untergrund selbst oder bieten Kombisonden.
Ein Gerät für beide Verfahren: Elcometer 415
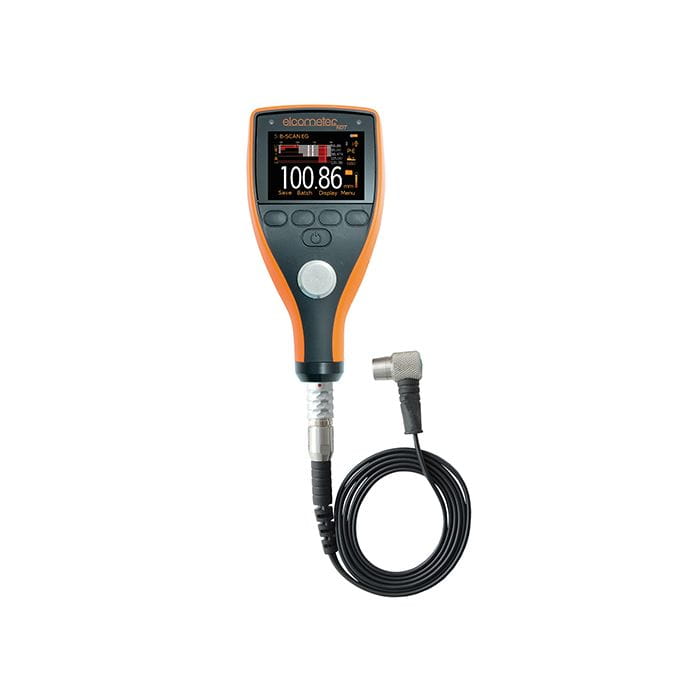
Das Elcometer 415 schaltet automatisch zwischen Eisen- und Nichteisenmetallen um. Es misst also magnetinduktiv auf Stahl und mit Wirbelstrom auf Aluminium, ohne dass Sie die Sonde wechseln. Es ist für glatte und dünne Industrielack- und Pulverbeschichtungen ausgelegt und misst ausgehärtete Schichten bis 1.000 µm. Angezeigt werden µm oder mils, die Messrate liegt bei über 60 Messungen pro Minute.
Für den Einsatz in der Fertigung sind weitere Eigenschaften relevant:
- Das Display dreht sich automatisch um 360°, sodass Sie an der Linie oder in der QS-Station in jeder Messlage ablesen können.
- Das Gerät ist nach IP64 gegen Pulverstaub geschützt.
- Ein-Punkt- und Zwei-Punkt-Kalibrierung sichern die Genauigkeit auf glatten, dünnen Substraten.
- Neben der Schichtdicke zeigt es statistische Werte an, darunter Anzahl der Messwerte, Mittelwert und Minimum.
- Über USB oder Bluetooth gelangen die Messwerte live in ElcoMaster, auf PC oder auf Android- und iOS-Geräte.
Genannte Normen, nach denen sich das Gerät verwenden lässt, sind unter anderem ISO 2360, ISO 2808 (Verfahren 6A/6B, 7C/7D, 12), ASTM D 7091, ASTM B 499, ASTM D 1186, DIN 50981, DIN 50984 und EN 13523-1.
Ein Gerät mit Sonden für jeden Bereich: Elcometer 456
Wenn die Aufgabe über dünne, glatte Lackschichten hinausgeht, bietet das Elcometer 456 mehr Spielraum. Es misst auf Eisen- und Nichteisenmetallen, auf glatten, rauen, dünnen und gekrümmten Flächen, und zwar bis 31 mm Schichtdicke. Die angegebene Genauigkeit beträgt ±3 % bzw. 2,5 µm. Das Gerät ist nach IP64 staub- und wassergeschützt und speichert bis zu 150.000 Messwerte in 2.500 Losen.
Den Messbereich legen Sie über die Sonde fest. Diese Sonden stehen zur Auswahl:
- Skala 0,5: 0–500 µm, für dünne Schichten
- Skala 1: 0–1.500 µm
- Skala 2: 0–5 mm
- Skala 3: 0–13 mm
- Skala 6: F 0–25 mm, N 0–30 mm
- Skala 7: Eisensonde, 0–31 mm, gerade, gepanzertes Kabel
Das Grundgerät für separate Sonden finden Sie hier: Elcometer 456 Grundgerät. Wer keine Sonden wechseln muss, kann zur Ausführung mit fest verbundener Sonde greifen: Elcometer 456 mit integrierter Sonde.
Für hohe Stückzahlen gibt es eine Scan-Sonde mit über 140 Messwerten pro Minute. Scan- und Wiederholautomatikmodus setzen das Modell T voraus. Ohne Scan-Sonde liegt die Rate bei über 70 Messungen pro Minute.
Elcometer 415 und 456 gegenübergestellt
| Kriterium | Elcometer 415 | Elcometer 456 |
|---|---|---|
| Verfahren | automatische Umschaltung Eisen/Nichteisen | Eisen- und Nichteisensonden, je nach Ausführung |
| Schichtdicke | ausgehärtete Schichten bis 1.000 µm | bis 31 mm, abhängig von der Sonde |
| Untergründe | glatt und dünn | glatt, rau, dünn, gekrümmt |
| Messrate | über 60/min | über 70/min, mit Scan-Sonde über 140/min (Modell T) |
| Sonde | im Gerät | austauschbar oder integriert (je nach Ausführung) |
| Schutzart | IP64 | IP64 |
| Datenausgabe | USB, Bluetooth, ElcoMaster | USB, Bluetooth, ElcoMaster |
Das 415 ist die einfachere Lösung für Pulver- und Lackbeschichtungen in der Serie. Das 456 deckt dagegen dickere Schichten, raue oder gekrümmte Teile und unterschiedliche Sondenanforderungen ab. Im Elcometer Qualicoat Prüfkoffer wird das 415 im Basic-Modell eingesetzt, das 456 im Top-Modell.
So wählen Sie das passende Verfahren und Gerät
- Untergrund klären: Stahl oder Eisenwerkstoff führt zum magnetinduktiven Verfahren, Aluminium oder Edelstahl zum Wirbelstromverfahren. Wechseln Ihre Teile zwischen beiden, lohnt sich ein Gerät mit automatischer Umschaltung.
- Schichtdicke einordnen: Bei Schichten bis 1.000 µm reicht das 415. Darüber, etwa bei dicken Beschichtungen im Stahlbau, brauchen Sie eine passende 456-Sonde.
- Oberfläche prüfen: Glatt und dünn spricht für das 415. Raue oder gekrümmte Flächen sprechen für das 456.
- Durchsatz bedenken: Bei großen Prüfmengen verkürzt eine hohe Messrate die Inspektionszeit.
- Dokumentation festlegen: Brauchen Sie Berichte, verbinden Sie das Gerät per USB oder Bluetooth mit ElcoMaster.
Richtig gewählte Verfahren und Kalibrierung helfen auch Ressourcen zu schonen. Wer die Schichtdicke zuverlässig kennt, trägt nicht unnötig viel Material auf und vermeidet Nacharbeit. Auch der Energieeinsatz für zusätzliche Einbrenn- oder Trocknungsgänge sinkt.
Bei der Auswahl hilft Ihnen unsere Anwendungstechnik, die Ihre Substrate, Schichtdicken und Normanforderungen mit Ihnen durchgeht. Alternativ nutzen Sie unseren digitalen Berater. Für Elcometer-Geräte bieten wir außerdem einen Kalibrierservice an.
Häufige Fragen
Kann ich mit einem Gerät sowohl auf Stahl als auch auf Aluminium messen? Ja. Das Elcometer 415 schaltet automatisch zwischen Eisen- und Nichteisenmetallen um. Das Elcometer 456 arbeitet mit Eisen- und Nichteisensonden oder Kombisonden wie der Skala 6 mit F- und N-Bereich.
Welches Verfahren eignet sich für sehr dicke Beschichtungen? Das hängt von der Sonde ab, nicht vom Verfahren. Das Elcometer 415 misst bis 1.000 µm. Mit den Sonden des Elcometer 456 sind je nach Skala 5 mm, 13 mm bis zu 31 mm möglich.
Muss ich kalibrieren? Ja, vor der Messung sollten Sie das Gerät auf Ihre Anwendung einstellen. Das Elcometer 415 bietet dafür Ein- und Zwei-Punkt-Kalibrierung. Beim 456 stehen mehrere Kalibrierspeicher zur Verfügung. Zur regelmäßigen Überprüfung bieten wir einen Kalibrierservice für Elcometer-Geräte an.
Was tun, wenn der Untergrund kein Metall ist? Magnetinduktion und Wirbelstrom setzen einen metallischen Untergrund voraus. Auf Holz oder Kunststoff kommt die zerstörende Messung in Frage, zum Beispiel mit einem Schichtdickenmesser mit Schneidkeil.
Fazit
Magnetinduktiv messen Sie auf Eisenmetallen, mit Wirbelstrom auf Nichteisenmetallen. Gemischte Teile lösen Sie am einfachsten mit einem Gerät, das automatisch umschaltet. Für dünne, glatte Lack- und Pulverschichten ist das Elcometer 415 geeignet. Das Elcometer 456 mit austauschbaren Sonden übernimmt dickere Schichten und anspruchsvollere Oberflächen. Wenn Sie unsicher sind, welche Kombination zu Ihren Teilen passt, klären wir das gemeinsam mit Ihnen.